LASAL Gase für die Lasertechnologie - Carbagas
←
→
Transkription von Seiteninhalten
Wenn Ihr Browser die Seite nicht korrekt rendert, bitte, lesen Sie den Inhalt der Seite unten
LASAL ™
Hauptsitz                                                    Regionalzentren
Carbagas AG                                                  Bern
Hofgut
3073 Gümligen
                                                             Waldeggstrasse 38
                                                             3097 Liebefeld-Bern
                                                                                                                                                                                    Gase für die Lasertechnologie
Tel. 031 950 50 50                                           Tel. 031 978 78 78
Fax 031 950 50 51                                            Fax 031 978 78 01
info@carbagas.ch
                                                             Basel
www.carbagas.ch                                              Kohlenstrasse 40
                                                             4013 Basel
                                                             Tel. 061 386 45 45
                                                             Fax 061 386 45 00

                                                             Zürich
                                                             Klotenerstrasse 20
                                                             8153 Rümlang
                                                             Tel. 044 818 87 00
                                                             Fax 044 817 17 78

                                                             Lausanne
                                                             Rue du Grand-Pré 4
                                                             1000 Lausanne 16
                                                             Tel. 021 621 11 11
                                                             Fax 021 621 11 12

Carbagas ist ein Unternehmen der Air Liquide-Gruppe, dem Weltmarktführer bei Gasen für Industrie, Medizin und Umweltschutz. Air Liquide ist mit 42 300 Mitarbeitern in 80 Ländern
präsent. Sauerstoff, Stickstoff, Wasserstoff und Edelgase stehen im Zentrum der Aktivitäten von Air Liquide seit der Gründung im Jahr 1902. Air Liquide nutzt diese Moleküle
zur kontinuierlichen Weiterentwicklung seines Geschäfts, um den Herausforderungen heutiger und zukünftiger Märkte vorausschauend zu begegnen. Der Konzern ist innovativ, um
Fortschritt, dynamisches Wachstum und kontinuierliche Leistung sicherzustellen.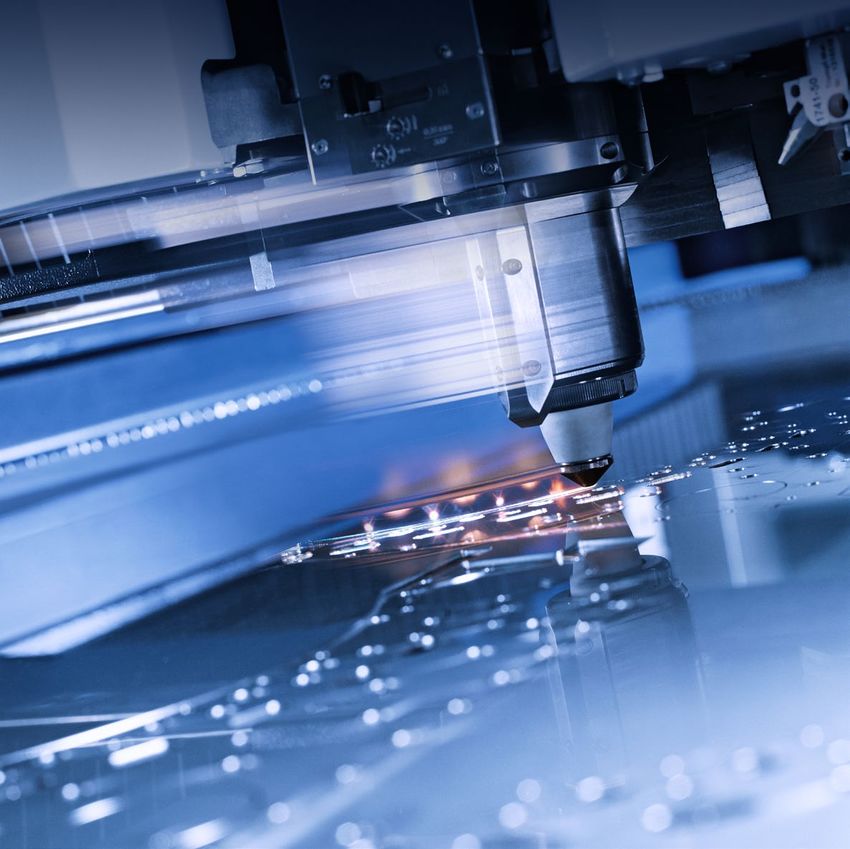
Beim Laserschneiden werden Schnitte mit höchster Präzision
und Wirtschaftlichkeit erzeugt. Die Wahl des Gases und des
Gasversorgungssystems ist von entscheidender Bedeutung.

                                                             Die Lasertechnologie kommt in der heutigen Industrie weit
                                                             verbreitet zur Anwendung. In der Metallbearbeitung hat sich das
                                                             Laserschneiden als präzises, wirtschaftliches Standardverfahren
                                                             etabliert und bildet heute die am weitesten verbreitete Laser-
                                                             anwendung. Das Laserschweissen wird in der heutigen Fertigung
                                                             schon vielfach eingesetzt und erschliesst sich laufend neue An-
                                                             wendungsgebiete.

                                                             Verschiedene Lasertypen kommen in der heutigen Fertigung zum Einsatz.
                                                             CO 2-Laser benötigen für ihren Einsatz so genannte Lasergase, was bei den
                                                             an- deren Lasertypen nicht der Fall ist. Carbagas bietet Ihnen mit der Produktlinie
                                                             LASAL TM Gase und Gasgemische an, die den Qualitätsanforderungen der Laser-
                                                             hersteller entsprechen und speziell für den Bereich Laser hergestellt und einge-
                                                             setzt werden.
                                                             Zum Laserschneiden und Laserschweissen werden je nach Anwendung und zu
                                                             verarbeitendem Werkstoff verschiedene Prozessgase eingesetzt.
                                                             Von den Armaturen bis zum gesamten Gasversorgungssystem bieten wir Ihnen
                                                             auch individuelle, effiziente und sichere Lösungen, welche die geforderte
                                                             Reinheit der Gase bis zur Verbrauchsstelle sicherstellen. Mit unseren Dienstlei-
                                                             stungen profitieren Sie von einem kompletten Angebot, das für die optimale
                                                             Wirtschaftlichkeit Ihrer Investition in die Laseranwendung sorgt.

                                                                Prinzip-Schema: Gase in den Laseranwendungen

                                                                 Laserquelle              Teilreflektierender Spiegel           Umlenkspiegel

                                                              Total
                                                              reflektierender                                                     Fokussierlinse
                                                              Spiegel                                               Vorschub
                                                                              Lasergas               Spülgas
                                                                              (CO 2, N 2, He)        ( N2 )
                                                                                                Prozessgas
                                                                                                (N 2, O 2, He, Ar ...)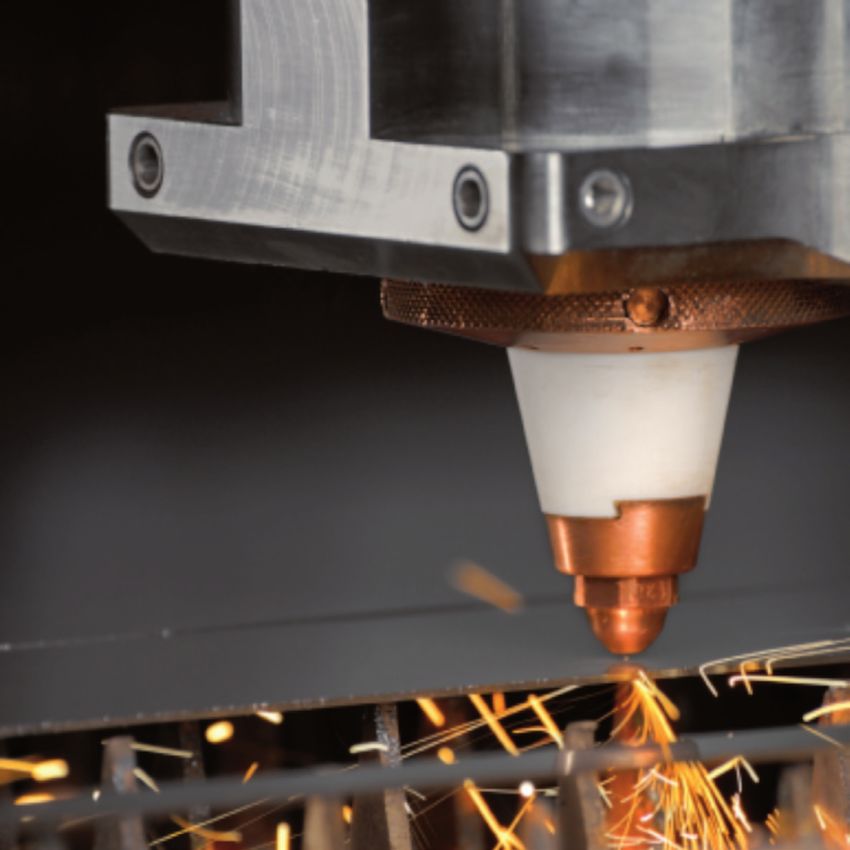
Beim Laserschneiden werden Schnitte mit höchster Präzision
und Wirtschaftlichkeit erzeugt. Die Wahl des Gases und des
Gasversorgungssystems ist von entscheidender Bedeutung.

                                                             Die Lasertechnologie kommt in der heutigen Industrie weit
                                                             verbreitet zur Anwendung. In der Metallbearbeitung hat sich das
                                                             Laserschneiden als präzises, wirtschaftliches Standardverfahren
                                                             etabliert und bildet heute die am weitesten verbreitete Laser-
                                                             anwendung. Das Laserschweissen wird in der heutigen Fertigung
                                                             schon vielfach eingesetzt und erschliesst sich laufend neue An-
                                                             wendungsgebiete.

                                                             Verschiedene Lasertypen kommen in der heutigen Fertigung zum Einsatz.
                                                             CO 2-Laser benötigen für ihren Einsatz so genannte Lasergase, was bei den
                                                             an- deren Lasertypen nicht der Fall ist. Carbagas bietet Ihnen mit der Produktlinie
                                                             LASAL TM Gase und Gasgemische an, die den Qualitätsanforderungen der Laser-
                                                             hersteller entsprechen und speziell für den Bereich Laser hergestellt und einge-
                                                             setzt werden.
                                                             Zum Laserschneiden und Laserschweissen werden je nach Anwendung und zu
                                                             verarbeitendem Werkstoff verschiedene Prozessgase eingesetzt.
                                                             Von den Armaturen bis zum gesamten Gasversorgungssystem bieten wir Ihnen
                                                             auch individuelle, effiziente und sichere Lösungen, welche die geforderte
                                                             Reinheit der Gase bis zur Verbrauchsstelle sicherstellen. Mit unseren Dienstlei-
                                                             stungen profitieren Sie von einem kompletten Angebot, das für die optimale
                                                             Wirtschaftlichkeit Ihrer Investition in die Laseranwendung sorgt.

                                                                Prinzip-Schema: Gase in den Laseranwendungen

                                                                 Laserquelle              Teilreflektierender Spiegel           Umlenkspiegel

                                                              Total
                                                              reflektierender                                                     Fokussierlinse
                                                              Spiegel                                               Vorschub
                                                                              Lasergas               Spülgas
                                                                              (CO 2, N 2, He)        ( N2 )
                                                                                                Prozessgas
                                                                                                (N 2, O 2, He, Ar ...)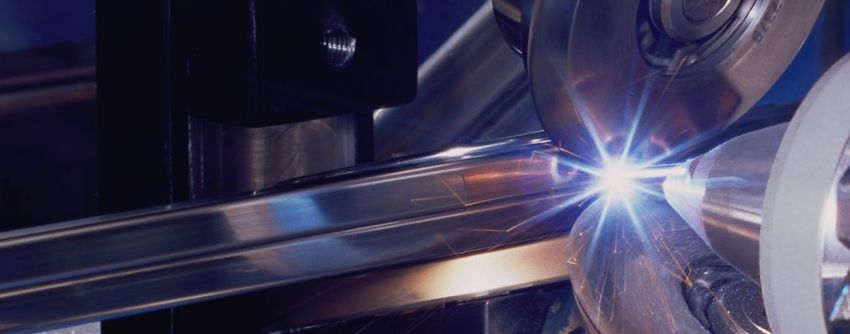
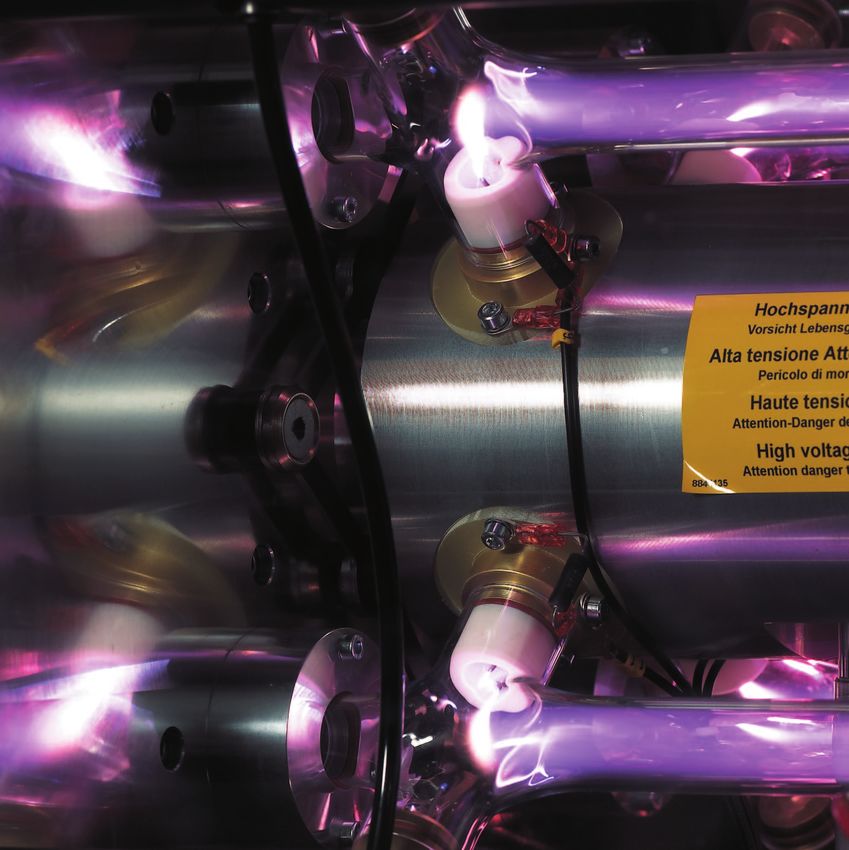
Lasergase LASALTM -Gase und -Gasgemische sind der Garant für die Zuverlässigkeit
der Laserquelle, sie erhöhen die Lebensdauer von Optik, Spiegeln
und Linsen.
Lasergase (Resonatorgase) für CO2 -Laser
Auch kleine Mengen an Verunreinigungen im Lasergas beeinträchtigen die Wirkung
des Lasers. Bei CO 2 -Lasern wird im Resonator, in dem sich das Laserlicht bildet,
ein Gasgemisch eingesetzt. Untersuchungen in Forschungs- und Entwicklungs-
zentren von Air Liquide haben gezeigt, dass Feuchtigkeit, Kohlenwasserstoffe und
Partikel im Lasergas besonders negative Wirkungen auf die Leistung des Lasers
haben. Die LASALTM-Lasergase werden deshalb mit kontrollierter Reinheit geliefert,
um eine hohe und stabile Laserleistung und lange Lebensdauer der optischen
Teile sicherzustellen.
Auswahl und Qualität der Lasergase stabilisieren und optimieren die zur Verfügung
stehende Leistung und bestimmen somit die Zuverlässigkeit der Laserquelle. Die
Lasergase werden für alle gängigen CO2-Laser als Einzelgase für Laser mit integrierten
Mischanlagen sowie als fertige Gasgemische angeboten. Mit der Entwicklung
der Laserquellen wurde auch die LASALTM-Produktlinie kontinuierlich erweitert und
verbessert. Für höchste Qualitätsansprüche weisen die LASALTM-Gase ger ingste
Verunreinigungen wie Feuchtigkeit, Kohlenwasserstoffe und Festpartikel auf.
Die LASALTM -Qualität
·1
00 % Homogenität
·K
ohlenwasserstoffe < 1 ppm
·H
2O < 3 ppm
·D
araus lassen sich in der Praxis folgende Vorteile ableiten:
· H
ohe Leistung und Stabilität des Laserstrahls durch niedrige H 2O- und Kohlen-
wasserstoff-Werte.
·V
ermeidung gasbedingter Störungen wie:
· B
eschädigung der Laseroptik
· Unnötige
Wartungen und Ausfallzeiten
· Leistungsschwankungen
Unsere Lasergase Resonator Typ Zusammensetzung in Vol. %
CO2 He N2 O2 CO Xe
Lasal 1 100.00
Lasal 2 100.00
Lasal 4 100.00
Lasal 41 Bystronic ByVention 3.14 65.45 31.41
Lasal P 51 Trumpf 3.40 81.00 15.60
Lasal 53 Rofin Sinar / Coherent 4.50 82.00 13.50
Lasal 83 Amada, Fancu, LVD 5.00 40.00 55.00
Lasal 201 Rofin DC-0XX 4.00 65.00 19.00 3.00 6.00 3.00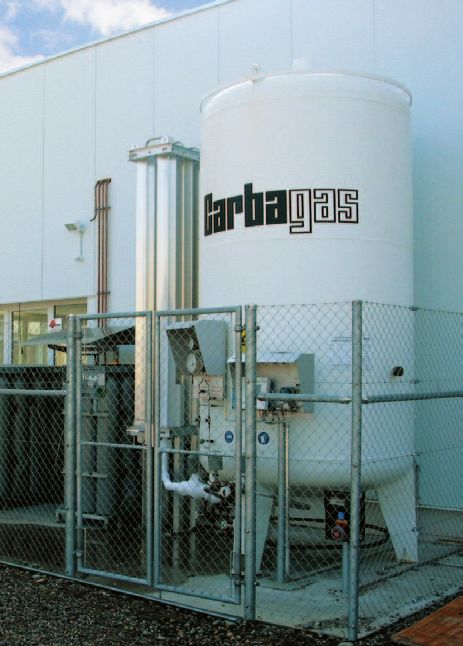
Lasergase LASALTM -Gase und -Gasgemische sind der Garant für die Zuverlässigkeit
der Laserquelle, sie erhöhen die Lebensdauer von Optik, Spiegeln
und Linsen.
Lasergase (Resonatorgase) für CO2 -Laser
Auch kleine Mengen an Verunreinigungen im Lasergas beeinträchtigen die Wirkung
des Lasers. Bei CO 2 -Lasern wird im Resonator, in dem sich das Laserlicht bildet,
ein Gasgemisch eingesetzt. Untersuchungen in Forschungs- und Entwicklungs-
zentren von Air Liquide haben gezeigt, dass Feuchtigkeit, Kohlenwasserstoffe und
Partikel im Lasergas besonders negative Wirkungen auf die Leistung des Lasers
haben. Die LASALTM-Lasergase werden deshalb mit kontrollierter Reinheit geliefert,
um eine hohe und stabile Laserleistung und lange Lebensdauer der optischen
Teile sicherzustellen.
Auswahl und Qualität der Lasergase stabilisieren und optimieren die zur Verfügung
stehende Leistung und bestimmen somit die Zuverlässigkeit der Laserquelle. Die
Lasergase werden für alle gängigen CO2-Laser als Einzelgase für Laser mit integrierten
Mischanlagen sowie als fertige Gasgemische angeboten. Mit der Entwicklung
der Laserquellen wurde auch die LASALTM-Produktlinie kontinuierlich erweitert und
verbessert. Für höchste Qualitätsansprüche weisen die LASALTM-Gase ger ingste
Verunreinigungen wie Feuchtigkeit, Kohlenwasserstoffe und Festpartikel auf.
Die LASALTM -Qualität
·1
00 % Homogenität
·K
ohlenwasserstoffe < 1 ppm
·H
2O < 3 ppm
·D
araus lassen sich in der Praxis folgende Vorteile ableiten:
· H
ohe Leistung und Stabilität des Laserstrahls durch niedrige H 2O- und Kohlen-
wasserstoff-Werte.
·V
ermeidung gasbedingter Störungen wie:
· B
eschädigung der Laseroptik
· Unnötige
Wartungen und Ausfallzeiten
· Leistungsschwankungen
Unsere Lasergase Resonator Typ Zusammensetzung in Vol. %
CO2 He N2 O2 CO Xe
Lasal 1 100.00
Lasal 2 100.00
Lasal 4 100.00
Lasal 41 Bystronic ByVention 3.14 65.45 31.41
Lasal P 51 Trumpf 3.40 81.00 15.60
Lasal 53 Rofin Sinar / Coherent 4.50 82.00 13.50
Lasal 83 Amada, Fancu, LVD 5.00 40.00 55.00
Lasal 201 Rofin DC-0XX 4.00 65.00 19.00 3.00 6.00 3.00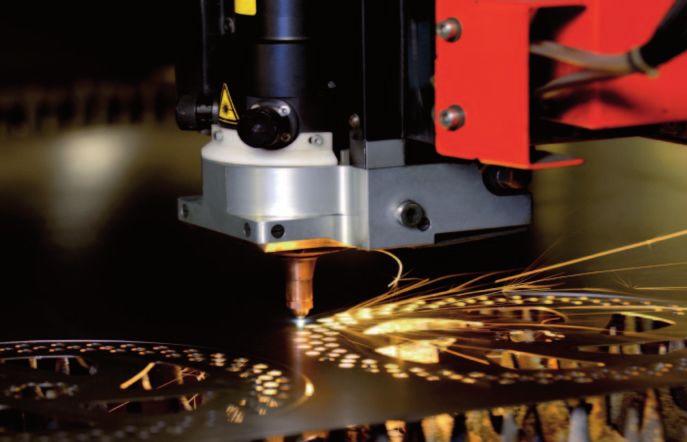
Laserschweissen Die gezielte Anpassung der Prozessgase
an den Werkstoff und die jeweilige Laserquelle
sichert die Qualität und eine wirtschaftliche
Verarbeitung.
Schutzgase zum Laserschweissen
Die Schutzgase beeinflussen mit ihren unterschiedlichen physikalisch-chemischen
Eigenschaften entscheidend den Prozessverlauf beim Laserschweissen.
Beim Schweissen mit CO 2-Lasern werden gewöhnlich Helium oder Mischgase von
Helium und Argon eingesetzt. Helium verhindert die Bildung von Plasma
oberhalb des Schmelzbades. Bei anderen Lasertypen entsteht keine derartige
Plasmabildung. Die Wahl des Schutzgases ist somit nicht eingeschränkt.
Neben Helium und Argon können auch spezielle Gasgemische von Vorteil sein. Air
Liquide hat eine grosse Vielfalt dieser auf die jeweilige Anwendung zugeschnittenen
Gemische unter der Produktlinie LASAL TM entwickelt.
Die Schutzgase dienen
· z um Schutz der Schmelze gegen die Einwirkung von Luft
· z um Schutz der optischen Teile der Ausgangsdüse gegenüber Rauch und Spritzern
· z ur Minimierung der Plasmabildung beim CO 2-Laser
· z ur Beeinflussung von Form und Eigenschaften der Schweissnaht
Das Laserschweissen erlaubt eine gezieltere Wärmeeinbringung, einen geringeren
Verzug sowie eine höhere Schweissgeschwindigkeit als konventionelle Schweiss- Ihre Vorteile
verfahren. Das Laserschweissen ist in der heutigen Fertigung schon weit verbreitet · B essere Energieeinkopplung
und wird in Zukunft immer mehr an Bedeutung gewinnen. Beim Laserschweissen · K onzentriertes, stabiles Plasma
wird ein fokussierter Laserstrahl auf die zu bearbeitende Fügstelle gerichtet. · Intensiver Einbrand
Gegenüber konventionellen Schweissverfahren kann damit vor allem eine geringere · G ünstige Einbrandform
und gezieltere Wärmeeinbringung, ein geringerer Verzug und eine höhere · G latte Nahtoberflächen
Schweissg eschwindigkeit erzielt werden. Beim Laserschweissen werden Schutz- · G eringe Poren- und Rissbildung
gase als Prozessgase eingesetzt. · K aum Spritzer
Technische Unterstützung
Schweissverfahren
Die kontinuierliche Weiterentwicklung der Schutzgase verfolgt konsequent das Ziel,
Wärmeleitungsschweissen
einen Beitrag zur Qualitäts- und Wirtschaftlichkeitserhöhung zu leisten.
Beim Wärmeleitungsschweissen wird der Werkstoff nur an der Oberfläche aufge-
Nur durch die Abstimmung der Schweissschutzgase auf die eingesetzten
schmolzen. Die Intensität beim Wärmeleitungsschweissen genügt zum Auf
Schweissp arameter können optimale Ergebnisse erzielt werden.
schmelzen, jedoch nicht zum Verdampfen der Werkstoffe. Die Schweisstiefe beim
Nutzen Sie unsere Erfahrungen. Vor Ort analysieren wir Ihre Prozesse und beraten
Wärmeleitungsschweissen ist auf einige Zehntelmillimeter beschränkt. Einsatz
Sie gern, wie Sie Ihre Ergebnisse beim Laserfügen verbessern können.
gebiete: Hauptsächlich mit gepulsten Nd:YAG-Lasern zur Fertigung von Bauteilen
in der Elektronik-Industrie.
Tiefschweissen
Bei ausreichender Energiedichte erhitzt der Laserstrahl das Material so stark, dass
dieses an der Oberfläche des Werkstückes verdampft. Durch das Verdampfen
des Materials entsteht ein Dampfkanal «key-hole». Der Dampfkanal ist von einer
flüssigen Phase umgeben. Durch die Vorwärtsbewegung des Schweisskopfs
erstarrt die Schmelze an dessen Rückseite.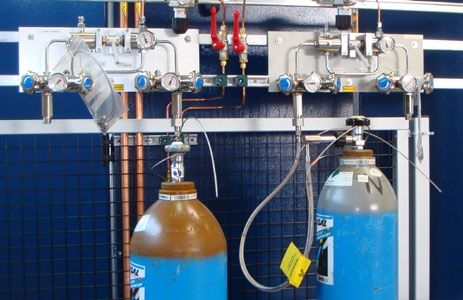
Laserschweissen Die gezielte Anpassung der Prozessgase
an den Werkstoff und die jeweilige Laserquelle
sichert die Qualität und eine wirtschaftliche
Verarbeitung.
Schutzgase zum Laserschweissen
Die Schutzgase beeinflussen mit ihren unterschiedlichen physikalisch-chemischen
Eigenschaften entscheidend den Prozessverlauf beim Laserschweissen.
Beim Schweissen mit CO 2-Lasern werden gewöhnlich Helium oder Mischgase von
Helium und Argon eingesetzt. Helium verhindert die Bildung von Plasma
oberhalb des Schmelzbades. Bei anderen Lasertypen entsteht keine derartige
Plasmabildung. Die Wahl des Schutzgases ist somit nicht eingeschränkt.
Neben Helium und Argon können auch spezielle Gasgemische von Vorteil sein. Air
Liquide hat eine grosse Vielfalt dieser auf die jeweilige Anwendung zugeschnittenen
Gemische unter der Produktlinie LASAL TM entwickelt.
Die Schutzgase dienen
· z um Schutz der Schmelze gegen die Einwirkung von Luft
· z um Schutz der optischen Teile der Ausgangsdüse gegenüber Rauch und Spritzern
· z ur Minimierung der Plasmabildung beim CO 2-Laser
· z ur Beeinflussung von Form und Eigenschaften der Schweissnaht
Das Laserschweissen erlaubt eine gezieltere Wärmeeinbringung, einen geringeren
Verzug sowie eine höhere Schweissgeschwindigkeit als konventionelle Schweiss- Ihre Vorteile
verfahren. Das Laserschweissen ist in der heutigen Fertigung schon weit verbreitet · B essere Energieeinkopplung
und wird in Zukunft immer mehr an Bedeutung gewinnen. Beim Laserschweissen · K onzentriertes, stabiles Plasma
wird ein fokussierter Laserstrahl auf die zu bearbeitende Fügstelle gerichtet. · Intensiver Einbrand
Gegenüber konventionellen Schweissverfahren kann damit vor allem eine geringere · G ünstige Einbrandform
und gezieltere Wärmeeinbringung, ein geringerer Verzug und eine höhere · G latte Nahtoberflächen
Schweissg eschwindigkeit erzielt werden. Beim Laserschweissen werden Schutz- · G eringe Poren- und Rissbildung
gase als Prozessgase eingesetzt. · K aum Spritzer
Technische Unterstützung
Schweissverfahren
Die kontinuierliche Weiterentwicklung der Schutzgase verfolgt konsequent das Ziel,
Wärmeleitungsschweissen
einen Beitrag zur Qualitäts- und Wirtschaftlichkeitserhöhung zu leisten.
Beim Wärmeleitungsschweissen wird der Werkstoff nur an der Oberfläche aufge-
Nur durch die Abstimmung der Schweissschutzgase auf die eingesetzten
schmolzen. Die Intensität beim Wärmeleitungsschweissen genügt zum Auf
Schweissp arameter können optimale Ergebnisse erzielt werden.
schmelzen, jedoch nicht zum Verdampfen der Werkstoffe. Die Schweisstiefe beim
Nutzen Sie unsere Erfahrungen. Vor Ort analysieren wir Ihre Prozesse und beraten
Wärmeleitungsschweissen ist auf einige Zehntelmillimeter beschränkt. Einsatz
Sie gern, wie Sie Ihre Ergebnisse beim Laserfügen verbessern können.
gebiete: Hauptsächlich mit gepulsten Nd:YAG-Lasern zur Fertigung von Bauteilen
in der Elektronik-Industrie.
Tiefschweissen
Bei ausreichender Energiedichte erhitzt der Laserstrahl das Material so stark, dass
dieses an der Oberfläche des Werkstückes verdampft. Durch das Verdampfen
des Materials entsteht ein Dampfkanal «key-hole». Der Dampfkanal ist von einer
flüssigen Phase umgeben. Durch die Vorwärtsbewegung des Schweisskopfs
erstarrt die Schmelze an dessen Rückseite.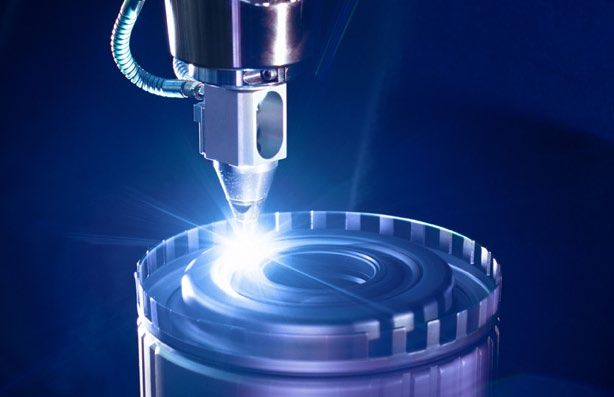
Auf ein gutes Schneidergebnis ohne Nach
Laserschneiden
arbeit der geschnittenen Teile hat die
Gasqualität einen entscheidenden Einfluss.
Das Laserschneiden ist die am weitesten verbreitete Lasera nwendung. Beim Vorteile des Laserschneidens
Laserschneiden unterscheidet man folgende drei Schneidverfahren. · H
ohe Schneidleistung
·L
aser-Brennschneiden · H
ohe Präzision
·L
aser-Schmelzschneiden · R
echtwinkligkeit der Schnittflächen
·L
aser-Sublimierschneiden · M
it richtigem «Schneidgas» minimale metallurgische Beeinflussung des Werkstoffs
· S
ehr geringe Wärmeeinbringung und minimaler Verzug
Laser-Brennschneiden mit Sauerstoff · G
ute Reproduzierbarkeit
Sauerstoff wird vorwiegend zum Brennschneiden von un- und niedriglegierten
Stählen eingesetzt. Beim Laserstrahl-Brennschneiden bringt der Laserstrahl den Beim Schneiden dient das Prozessgas
Werkstoff auf Zündtemperatur. Der in die Schnittfuge eingeblasene Sauerstoff · z um Schutz der optischen Teile der Ausgangsdüse gegen Rauch und Spritzer
verbrennt diesen und treibt die entstehende Schlacke aus. Der Verbrennungsprozess · z um Wegblasen von geschmolzenem und verdampftem Material
liefert zusätzliche Energie und beschleunigt den Schneidprozess. Für ein gutes · z ur Reaktion mit dem Material, um höhere Schnittgeschwindigkeiten zu erreichen
Schneidergebnis ohne Nacharbeit der geschnittenen Teile ist neben der richtigen (betrifft Sauerstoff)
Fokussierung und Fokuslage auch die Schneidgasqualität entscheidend. · z um Kühlen der Schnittflächen und zur Begrenzung der Wärmeeinwirkung
Beim Laserstrahl-Brennschneiden liegt der Fokus im oberen Drittel der Blechdicke.
Laser-Schmelzschneiden mit Stickstoff oder Argon
Stickstoff kommt zur Anwendung beim Schneiden von hochlegierten Stählen, Anwendung Schneidbare Werkstoffe Schneidgas Anwendung
Aluminium und Nichteisenmetallen. Beim Laserstrahl-Schmelzschneiden wird der
Laser-Brenns chneiden Un- und niedriglegierte Sauerstoff
Werkstoff durch den Laserstrahl im Brennfleck aufgeschmolzen.
Stähle
Das flüssige Material wird mit dem Schneidgas unter hohem Druck aus der
Schnittfuge ausgetrieben. Beim Laserstrahl-Schmelzschneiden von hochlegierten
Stählen und Aluminium liegt der Fokus im unteren Drittel der Blechdicke. Wenn
der zu schneidende Werkstoff hinsichtlich der Einwirkung von Stickstoff empfind-
lich reagiert, kann Argon als Schneidgas verwendet werden, beispielsweise beim
Schneiden von Titan und Titanlegierungen.
Laser-Schmelzs chneiden CrNi-Stähle Stickstoff
Laser-Sublimierschneiden mit Stickstoff, Argon und Helium NE-Metalle (A, Ti) Argon
Beim Laser-Sublimierschneiden wird das Material verdampft. Um die Schnittflächen Glas, Kunststoffe
vor Oxidation zu schützen, werden Stickstoff, Argon oder Helium eingesetzt.
Dieses Verfahren wird zum Schneiden von Papier, Kunststoffen, Textilien, Holz etc.
eingesetzt. In der Blechbearbeitung wird das Laser-Sublimierschneiden kaum
angewendet.
Laser-Sublimiers chneiden Kunststoffe, Papier, Holz, Stickstoff
Keramik Argon
Helium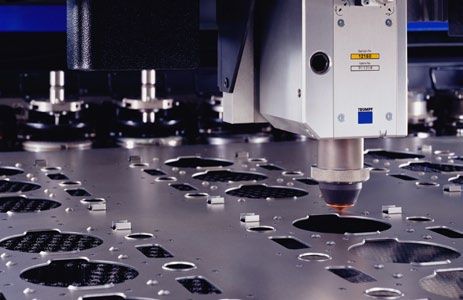
Auf ein gutes Schneidergebnis ohne Nach
Laserschneiden
arbeit der geschnittenen Teile hat die
Gasqualität einen entscheidenden Einfluss.
Das Laserschneiden ist die am weitesten verbreitete Lasera nwendung. Beim Vorteile des Laserschneidens
Laserschneiden unterscheidet man folgende drei Schneidverfahren. · H
ohe Schneidleistung
·L
aser-Brennschneiden · H
ohe Präzision
·L
aser-Schmelzschneiden · R
echtwinkligkeit der Schnittflächen
·L
aser-Sublimierschneiden · M
it richtigem «Schneidgas» minimale metallurgische Beeinflussung des Werkstoffs
· S
ehr geringe Wärmeeinbringung und minimaler Verzug
Laser-Brennschneiden mit Sauerstoff · G
ute Reproduzierbarkeit
Sauerstoff wird vorwiegend zum Brennschneiden von un- und niedriglegierten
Stählen eingesetzt. Beim Laserstrahl-Brennschneiden bringt der Laserstrahl den Beim Schneiden dient das Prozessgas
Werkstoff auf Zündtemperatur. Der in die Schnittfuge eingeblasene Sauerstoff · z um Schutz der optischen Teile der Ausgangsdüse gegen Rauch und Spritzer
verbrennt diesen und treibt die entstehende Schlacke aus. Der Verbrennungsprozess · z um Wegblasen von geschmolzenem und verdampftem Material
liefert zusätzliche Energie und beschleunigt den Schneidprozess. Für ein gutes · z ur Reaktion mit dem Material, um höhere Schnittgeschwindigkeiten zu erreichen
Schneidergebnis ohne Nacharbeit der geschnittenen Teile ist neben der richtigen (betrifft Sauerstoff)
Fokussierung und Fokuslage auch die Schneidgasqualität entscheidend. · z um Kühlen der Schnittflächen und zur Begrenzung der Wärmeeinwirkung
Beim Laserstrahl-Brennschneiden liegt der Fokus im oberen Drittel der Blechdicke.
Laser-Schmelzschneiden mit Stickstoff oder Argon
Stickstoff kommt zur Anwendung beim Schneiden von hochlegierten Stählen, Anwendung Schneidbare Werkstoffe Schneidgas Anwendung
Aluminium und Nichteisenmetallen. Beim Laserstrahl-Schmelzschneiden wird der
Laser-Brenns chneiden Un- und niedriglegierte Sauerstoff
Werkstoff durch den Laserstrahl im Brennfleck aufgeschmolzen.
Stähle
Das flüssige Material wird mit dem Schneidgas unter hohem Druck aus der
Schnittfuge ausgetrieben. Beim Laserstrahl-Schmelzschneiden von hochlegierten
Stählen und Aluminium liegt der Fokus im unteren Drittel der Blechdicke. Wenn
der zu schneidende Werkstoff hinsichtlich der Einwirkung von Stickstoff empfind-
lich reagiert, kann Argon als Schneidgas verwendet werden, beispielsweise beim
Schneiden von Titan und Titanlegierungen.
Laser-Schmelzs chneiden CrNi-Stähle Stickstoff
Laser-Sublimierschneiden mit Stickstoff, Argon und Helium NE-Metalle (A, Ti) Argon
Beim Laser-Sublimierschneiden wird das Material verdampft. Um die Schnittflächen Glas, Kunststoffe
vor Oxidation zu schützen, werden Stickstoff, Argon oder Helium eingesetzt.
Dieses Verfahren wird zum Schneiden von Papier, Kunststoffen, Textilien, Holz etc.
eingesetzt. In der Blechbearbeitung wird das Laser-Sublimierschneiden kaum
angewendet.
Laser-Sublimiers chneiden Kunststoffe, Papier, Holz, Stickstoff
Keramik Argon
Helium
Abhängig von Ihrem Verbrauch an Gasen
Gasversorgung bietet Carbagas Ihnen die jeweils wirt-
schaftlichste Gasversorgung an.
Gasversorgungssysteme Lasergase ( Resonatorgase)
Aufwendige Innenvorbehandlung der Gasflaschen, Homogenisierung und ständige Die Versorgung des Lasers mit Lasergasen erfolgt mit Flaschen oder
Produktkontrollen sorgen dafür, dass Lasal TM -Gase die Qualitätsanforderungen Flaschenbündeln. Mit den Druckregeleinheiten Modul ML1 oder der
der Laserhersteller übertreffen. Diese hohen Anforderungen gelten auch für die Umschaltzentrale CLSA1 ist garantiert, dass die hohe Reinheit der Laser-
Gasversorgungssysteme. Die Armaturen, die im Laserbereich eingesetzt gase über fest installierte Rohrleitungen ohne Qualitätsverlust in den
werden, bieten eine an die individuellen Bedürfnisse angepasste kontinuierliche Resonator gelangt.
Versorgung mit Resonator- und Prozessgasen: vom zweistufigen Druckminderer
bis zur Entspannungsstation für Flaschen und Bündel mit automatischer
Umschaltstation und elektronischer Fernüberwachung.
Prozessgase Lasergase Prozessgase für kleinere bis mittlere Verbrauchsmengen
Die Prozessgase Stickstoff und Sauerstoff werden bis zum Erreichen der
Verbrauchsmenge, die eine Tankversorgung rechtfertigt, in Flaschenbün-
deln bereitgestellt. Über das Modul oder die Zentrale von Ecogaz ist
sichergestellt, dass die entsprechende Verbrauchsmenge mit dem gefor-
derten Druck und der erforderlichen Qualität am Laserschneidkopf zur
Verfügung steht.
Prozessgase für grössere Verbrauchsmengen
Bei grösserem Verbrauch der Prozessgase Stickstoff und Sauerstoff
reicht eine Versorgung mittels Bündel nicht mehr aus. Stattdessen kann
beim Kunden ein Tank aufgestellt werden, und das Prozessgas wird
in flüssiger Form angeliefert. Das tiefkalt verflüssigte Gas wird über einen
Verdampfer in den gasförmigen Zustand umgewandelt.
Die Voraussetzung für eine einwandfreie Funktion sind eine bestimmte
Verbrauchsmenge und ein konstanter Verbrauch.
Bei Verwendung von Stickstoff als Prozessgas zum Laserstrahl-Schmelz-
schneiden sind hohe Drücke erforderlich. Dazu wird der flüssige Stick-
stoff in einem Hochdrucktank gelagert. Mit diesem Tank können Arbeits
drücke von 30 bar realisiert werden. Die Verdampfergrösse wird anhand
der Verbrauchsmenge ausgewählt.Abhängig von Ihrem Verbrauch an Gasen
Gasversorgung bietet Carbagas Ihnen die jeweils wirt-
schaftlichste Gasversorgung an.
Gasversorgungssysteme Lasergase ( Resonatorgase)
Aufwendige Innenvorbehandlung der Gasflaschen, Homogenisierung und ständige Die Versorgung des Lasers mit Lasergasen erfolgt mit Flaschen oder
Produktkontrollen sorgen dafür, dass Lasal TM -Gase die Qualitätsanforderungen Flaschenbündeln. Mit den Druckregeleinheiten Modul ML1 oder der
der Laserhersteller übertreffen. Diese hohen Anforderungen gelten auch für die Umschaltzentrale CLSA1 ist garantiert, dass die hohe Reinheit der Laser-
Gasversorgungssysteme. Die Armaturen, die im Laserbereich eingesetzt gase über fest installierte Rohrleitungen ohne Qualitätsverlust in den
werden, bieten eine an die individuellen Bedürfnisse angepasste kontinuierliche Resonator gelangt.
Versorgung mit Resonator- und Prozessgasen: vom zweistufigen Druckminderer
bis zur Entspannungsstation für Flaschen und Bündel mit automatischer
Umschaltstation und elektronischer Fernüberwachung.
Prozessgase Lasergase Prozessgase für kleinere bis mittlere Verbrauchsmengen
Die Prozessgase Stickstoff und Sauerstoff werden bis zum Erreichen der
Verbrauchsmenge, die eine Tankversorgung rechtfertigt, in Flaschenbün-
deln bereitgestellt. Über das Modul oder die Zentrale von Ecogaz ist
sichergestellt, dass die entsprechende Verbrauchsmenge mit dem gefor-
derten Druck und der erforderlichen Qualität am Laserschneidkopf zur
Verfügung steht.
Prozessgase für grössere Verbrauchsmengen
Bei grösserem Verbrauch der Prozessgase Stickstoff und Sauerstoff
reicht eine Versorgung mittels Bündel nicht mehr aus. Stattdessen kann
beim Kunden ein Tank aufgestellt werden, und das Prozessgas wird
in flüssiger Form angeliefert. Das tiefkalt verflüssigte Gas wird über einen
Verdampfer in den gasförmigen Zustand umgewandelt.
Die Voraussetzung für eine einwandfreie Funktion sind eine bestimmte
Verbrauchsmenge und ein konstanter Verbrauch.
Bei Verwendung von Stickstoff als Prozessgas zum Laserstrahl-Schmelz-
schneiden sind hohe Drücke erforderlich. Dazu wird der flüssige Stick-
stoff in einem Hochdrucktank gelagert. Mit diesem Tank können Arbeits
drücke von 30 bar realisiert werden. Die Verdampfergrösse wird anhand
der Verbrauchsmenge ausgewählt.Unsere Gasversorgungssysteme wurden entwi- Sicherheit und Qualität stehen bei uns an
ckelt, um die optimale LASALTM -Reinheit vom erster Stelle. Vertrauen Sie unserer grossen
Behälter bis zur Verbrauchsstelle sicherzustellen. Erfahrung im Umgang mit Gas.
Gasversorgung für die Lasertechnik Regler für Prozessgase
Qualität und Wirtschaftlichkeit der Laser-Prozesse hängen u. a. davon ab, ob das Gas Erforderlich sind metallmembran abgedichtete Regler, die bei hohen Drücken
am Prozess in der gewünschten Qualität und Menge ankommt. Dies stellt hohe einen ausreichend hohen Gasfluss bewältigen. Dies gilt in erster Linie für Stickstoff
Anforderungen an die Gasversorgung. So sind beispielsweise beim Laserschneid en beim Laserschneiden von rostfreiem Stahl.
mit Sauerstoff öl- und fettfreie Armaturen erforderlich und beim Laserstrahl-Schmelz-
schneiden mit Stickstoff mit höheren Drücken müssen Leitungen und Armaturen für Spülventile
Betriebsdrücke bis zu 40 bar ausgelegt sein. Eine geeignete Ausführung der
Über Spülventile muss beim Flaschen- oder Bündelwechsel das System gespült
Armaturen und Leitungen stellt beim Spülen des Strahlgangs die notwendige Rein-
werden können, um den Eintritt von Verunreinigungen ins Gassystem zu verhindern.
heit des Gases sicher. Für Schweissanwendungen ist das LASALTM -Gasversor-
gungskonzept verfügbar, das mit Umschaltstationen eine unterbrechungsfreie Ver-
sorgung erlaubt und mit einer Gasmangel-Überwachung ausgestattet ist. Oft Filter
wird bei speziellen Anforderungen die Versorgung vor Ort über einen Gasmischer Partikelfilter werden für die Lasergase als zusätzliche Sicherheit empfohlen, um
in die vorhandene Gasversorgung integriert. das Eindringen von Partikeln in den Resonator zu verhindern.
Der Laser stellt besondere Anforderungen an das Rohre
Gasversorgungssystem Carbagas empfiehlt rostfreie Rohre, öl- und fettfrei. Öl- und fettfreie Kupferrohre
können in gewissen Fällen ebenfalls verwendet werden, sie sind jedoch für die
Damit der Laser einwandfrei funktioniert, muss das Gasversorgungssystem mit all
höchsten Drücke beim Stickstoffschneiden nicht geeignet. Gasschläuche dürfen
seinen Bauteilen hohe Anforderungen erfüllen. Trotz hoher Gasq ualität, gut
nur für kürzere Entfernungen verwendet werden, weil sämtliche Gasschläuche
ausgebildeten Bedienungspersonals und eines hoch entwickelten Lasers kann die
mehr oder weniger gasdurchlässig sind und Verunreinigungen verursachen können.
gesamte Investition unwirtschaftlich sein, wenn das Versorgungssystem nicht
optimal konzipiert und installiert worden ist.
Die wichtigste Aufgabe des Gassystems ist die Verteilung des Gases unter Beibe- Die Installation von Rohrleitungen
haltung der Reinheit, die auf der gesamten Strecke bis zum Laser erhalten Die Installation von rostfreien Rohren erfolgt im Orbital TIG - Schweissverfahren.
bleiben muss. Im CO 2-Laser wird Lasergas (Resonatorgas) im Resonator verwendet. Die Rohrinnenseite muss mit Formiergas geschützt werden, um eine Oxidation
Hier gelten höchste Anforderungen an die Reinheit. Selbst geringe Mengen an zu verhindern. Dies gilt auch beim Löten von Kupferrohren. Kupplungen mit Klemm-
Veru nreinigungen verursachen einen Belag auf den Spiegeln, Linsen und der Optik ringverschraubungen werden in erster Linie für den Anschluss von Armaturen
mit der Folge geringerer Laserleistung und Verschlechterung der Zuverlässigkeit. verwendet. Das gesamte System muss vor der Inbetriebnahme auf Dichtheit ge-
In einem System mit hohen Anforderungen an die Dichtigkeit und innere Reinheit prüft werden.
müssen auch die Prozessg ase korrekt verteilt werden, um ein optimales Produk-
tionsergebnis zu erzielen.
Regler für Lasergase
Die Gasregelung muss zweistufig erfolgen, um einen gleichmässigen Druck zu
gewährleisten. Die Regler sollten über rostfreie Membranen verfügen und metall-
membran abgedichtet sein, um eine hohe Dichtigkeit zu sichern.Unsere Gasversorgungssysteme wurden entwi- Sicherheit und Qualität stehen bei uns an
ckelt, um die optimale LASALTM -Reinheit vom erster Stelle. Vertrauen Sie unserer grossen
Behälter bis zur Verbrauchsstelle sicherzustellen. Erfahrung im Umgang mit Gas.
Gasversorgung für die Lasertechnik Regler für Prozessgase
Qualität und Wirtschaftlichkeit der Laser-Prozesse hängen u. a. davon ab, ob das Gas Erforderlich sind metallmembran abgedichtete Regler, die bei hohen Drücken
am Prozess in der gewünschten Qualität und Menge ankommt. Dies stellt hohe einen ausreichend hohen Gasfluss bewältigen. Dies gilt in erster Linie für Stickstoff
Anforderungen an die Gasversorgung. So sind beispielsweise beim Laserschneid en beim Laserschneiden von rostfreiem Stahl.
mit Sauerstoff öl- und fettfreie Armaturen erforderlich und beim Laserstrahl-Schmelz-
schneiden mit Stickstoff mit höheren Drücken müssen Leitungen und Armaturen für Spülventile
Betriebsdrücke bis zu 40 bar ausgelegt sein. Eine geeignete Ausführung der
Über Spülventile muss beim Flaschen- oder Bündelwechsel das System gespült
Armaturen und Leitungen stellt beim Spülen des Strahlgangs die notwendige Rein-
werden können, um den Eintritt von Verunreinigungen ins Gassystem zu verhindern.
heit des Gases sicher. Für Schweissanwendungen ist das LASALTM -Gasversor-
gungskonzept verfügbar, das mit Umschaltstationen eine unterbrechungsfreie Ver-
sorgung erlaubt und mit einer Gasmangel-Überwachung ausgestattet ist. Oft Filter
wird bei speziellen Anforderungen die Versorgung vor Ort über einen Gasmischer Partikelfilter werden für die Lasergase als zusätzliche Sicherheit empfohlen, um
in die vorhandene Gasversorgung integriert. das Eindringen von Partikeln in den Resonator zu verhindern.
Der Laser stellt besondere Anforderungen an das Rohre
Gasversorgungssystem Carbagas empfiehlt rostfreie Rohre, öl- und fettfrei. Öl- und fettfreie Kupferrohre
können in gewissen Fällen ebenfalls verwendet werden, sie sind jedoch für die
Damit der Laser einwandfrei funktioniert, muss das Gasversorgungssystem mit all
höchsten Drücke beim Stickstoffschneiden nicht geeignet. Gasschläuche dürfen
seinen Bauteilen hohe Anforderungen erfüllen. Trotz hoher Gasq ualität, gut
nur für kürzere Entfernungen verwendet werden, weil sämtliche Gasschläuche
ausgebildeten Bedienungspersonals und eines hoch entwickelten Lasers kann die
mehr oder weniger gasdurchlässig sind und Verunreinigungen verursachen können.
gesamte Investition unwirtschaftlich sein, wenn das Versorgungssystem nicht
optimal konzipiert und installiert worden ist.
Die wichtigste Aufgabe des Gassystems ist die Verteilung des Gases unter Beibe- Die Installation von Rohrleitungen
haltung der Reinheit, die auf der gesamten Strecke bis zum Laser erhalten Die Installation von rostfreien Rohren erfolgt im Orbital TIG - Schweissverfahren.
bleiben muss. Im CO 2-Laser wird Lasergas (Resonatorgas) im Resonator verwendet. Die Rohrinnenseite muss mit Formiergas geschützt werden, um eine Oxidation
Hier gelten höchste Anforderungen an die Reinheit. Selbst geringe Mengen an zu verhindern. Dies gilt auch beim Löten von Kupferrohren. Kupplungen mit Klemm-
Veru nreinigungen verursachen einen Belag auf den Spiegeln, Linsen und der Optik ringverschraubungen werden in erster Linie für den Anschluss von Armaturen
mit der Folge geringerer Laserleistung und Verschlechterung der Zuverlässigkeit. verwendet. Das gesamte System muss vor der Inbetriebnahme auf Dichtheit ge-
In einem System mit hohen Anforderungen an die Dichtigkeit und innere Reinheit prüft werden.
müssen auch die Prozessg ase korrekt verteilt werden, um ein optimales Produk-
tionsergebnis zu erzielen.
Regler für Lasergase
Die Gasregelung muss zweistufig erfolgen, um einen gleichmässigen Druck zu
gewährleisten. Die Regler sollten über rostfreie Membranen verfügen und metall-
membran abgedichtet sein, um eine hohe Dichtigkeit zu sichern.Dank unserer automatischen Belieferung der
Dienstleistungen Gase, haben Sie mehr Zeit zur Verfügung,
um sich auf Ihr Kerngeschäft zu konzentrieren.
Tankfernüberwachung durch Carbagas Carbagas bietet Ihnen nicht nur die schnelle und sichere Lieferung von Gas in der
1 Sie können ohne Produkti- richtigen Qualität. Profitieren Sie von einem kompletten Angebot an Dienstlei-
onsunterbruch arbeiten, stungen, die für die optimale Wirtschaftlichkeit Ihrer Investition in die Laseranwen-
1 ohne dass Sie sich um die dung sorgen.
Bestellung und Lieferung von
Gas kümmern müssen. Beratung zur Lasergasversorgung
2 Wenn der Flüssigkeitsstand Damit Ihre Laseranlage wirtschaftlich betrieben werden kann, ist es wichtig, dass
(Gas) im Tank ein bestimmtes die Gasinstallation den Anforderungen bezüglich Drücken, Mengen und Qualitäten
Niveau erreicht hat, wird bei entspricht. Unsere Fachspezialisten beraten Sie gerne, damit Sie sich für die opti-
Carbagas über das Telefon- male Gasversorgung für Ihren Laser entscheiden können.
netz ein Versorgungsalarm
2 ausgelöst. Projektierung und Installation
4
3 Die Logistik bei Carbagas Die Installationen werden durch zertifizierte Fachleute von Carbagas ausgeführt.
bearbeitet den Versorgungs- Dabei finden Materialien und Techniken Verwendung, die perfekt an die vorge
alarm und … gebenen Spezifikationen und Anwendungen der Laserhersteller angepasst sind.
Die Reinheiten der Gase, die durch die Laserhersteller gegeben sind, erfordern
4 … organisiert die Lieferung
entsprechende Anforderungen an die Armaturen, Rohrleitungen und die Verar-
mit einem Tankwagen
beitung.
um Ihren Tank aufzufüllen.
3
Service und Wartung
Regelmässige Kontrollen des Gassystems sorgen für Betriebssicherheit und
Das Prinzip der Fernüberwachung von Gastanks durch Carbagas ist einfach: sichere Arbeitsumwelt. Damit die Sicherheit jederzeit gewährleistet ist, werden
Wenn Sie Gas verbrauchen, sinkt das Flüssigkeitsniveau im Tank, der mit defekte oder abgenutzte Bauteile ausgetauscht.
unserem Fernüberwachungssystem verbunden und auf ein bestimmtes Mindest
Carbagas bietet Ihnen ein umfassendes Service-Angebot
niveau eingestellt ist. Beim Erreichen dieses Niveaus wird über das Tele-
·D
ichtheitskontrolle der Gasinstallation
fonnetz bei Carbag as ein Signal ausgelöst. Unsere Logistik schickt einen
·F
unktionskontrolle der einzelnen Komponenten
Tankw agen um den Gastank aufzufüllen.
·A
nalyse der Gasqualitäten
·Ü
berprüfung nach Sicherheitsaspekten
Zuverlässige und sichere Gasversorgung ·K
undenspezifische Dienstleistungen
Die Vorteile der Fernüberwachung und automatischen Lieferung sind einleuchtend.
Sie riskieren weder den Ausfall Ihrer Gasversorgung, noch müssen Sie den
Ausbildung
Füllstand selber kontrollieren. Die Bestellungen und Lieferungen laufen ab, ohne
Carbagas bietet ihren Kunden allgemeine Kurse in Gassicherheit oder spezifische
dass Sie sich darum kümmern müssen, so dass Sie sich auf Ihr Kerngeschäft
Kurse in Gassicherheit und Gastechnik, die an den jeweiligen Arbeitsplatz ange-
konzentrieren können. Bei Bedarf erhalten Sie über Ihren PC Zugriff auf die Daten
passt sind.
Ihrer Tankstation. Sie können Tankdruck, Füllstand, die Verbrauchsentwicklung
über einen bestimmten Zeitraum abrufen, Monats- oder Quartalsverbräuche ver-
gleichen, Lieferscheine abrufen und vieles mehr.
Vorteile der Fernüberwachung
· A utomatische Überwachung der Tankstation durch Carbagas
· Immer genügend Gas zur Verfügung
· M öglichkeit für zusätzliche kundenspezifische Datenerfassung
· S ämtliche Tankdaten abrufbereit und zentral gespeichertDank unserer automatischen Belieferung der
Dienstleistungen Gase, haben Sie mehr Zeit zur Verfügung,
um sich auf Ihr Kerngeschäft zu konzentrieren.
Tankfernüberwachung durch Carbagas Carbagas bietet Ihnen nicht nur die schnelle und sichere Lieferung von Gas in der
1 Sie können ohne Produkti- richtigen Qualität. Profitieren Sie von einem kompletten Angebot an Dienstlei-
onsunterbruch arbeiten, stungen, die für die optimale Wirtschaftlichkeit Ihrer Investition in die Laseranwen-
1 ohne dass Sie sich um die dung sorgen.
Bestellung und Lieferung von
Gas kümmern müssen. Beratung zur Lasergasversorgung
2 Wenn der Flüssigkeitsstand Damit Ihre Laseranlage wirtschaftlich betrieben werden kann, ist es wichtig, dass
(Gas) im Tank ein bestimmtes die Gasinstallation den Anforderungen bezüglich Drücken, Mengen und Qualitäten
Niveau erreicht hat, wird bei entspricht. Unsere Fachspezialisten beraten Sie gerne, damit Sie sich für die opti-
Carbagas über das Telefon- male Gasversorgung für Ihren Laser entscheiden können.
netz ein Versorgungsalarm
2 ausgelöst. Projektierung und Installation
4
3 Die Logistik bei Carbagas Die Installationen werden durch zertifizierte Fachleute von Carbagas ausgeführt.
bearbeitet den Versorgungs- Dabei finden Materialien und Techniken Verwendung, die perfekt an die vorge
alarm und … gebenen Spezifikationen und Anwendungen der Laserhersteller angepasst sind.
Die Reinheiten der Gase, die durch die Laserhersteller gegeben sind, erfordern
4 … organisiert die Lieferung
entsprechende Anforderungen an die Armaturen, Rohrleitungen und die Verar-
mit einem Tankwagen
beitung.
um Ihren Tank aufzufüllen.
3
Service und Wartung
Regelmässige Kontrollen des Gassystems sorgen für Betriebssicherheit und
Das Prinzip der Fernüberwachung von Gastanks durch Carbagas ist einfach: sichere Arbeitsumwelt. Damit die Sicherheit jederzeit gewährleistet ist, werden
Wenn Sie Gas verbrauchen, sinkt das Flüssigkeitsniveau im Tank, der mit defekte oder abgenutzte Bauteile ausgetauscht.
unserem Fernüberwachungssystem verbunden und auf ein bestimmtes Mindest
Carbagas bietet Ihnen ein umfassendes Service-Angebot
niveau eingestellt ist. Beim Erreichen dieses Niveaus wird über das Tele-
·D
ichtheitskontrolle der Gasinstallation
fonnetz bei Carbag as ein Signal ausgelöst. Unsere Logistik schickt einen
·F
unktionskontrolle der einzelnen Komponenten
Tankw agen um den Gastank aufzufüllen.
·A
nalyse der Gasqualitäten
·Ü
berprüfung nach Sicherheitsaspekten
Zuverlässige und sichere Gasversorgung ·K
undenspezifische Dienstleistungen
Die Vorteile der Fernüberwachung und automatischen Lieferung sind einleuchtend.
Sie riskieren weder den Ausfall Ihrer Gasversorgung, noch müssen Sie den
Ausbildung
Füllstand selber kontrollieren. Die Bestellungen und Lieferungen laufen ab, ohne
Carbagas bietet ihren Kunden allgemeine Kurse in Gassicherheit oder spezifische
dass Sie sich darum kümmern müssen, so dass Sie sich auf Ihr Kerngeschäft
Kurse in Gassicherheit und Gastechnik, die an den jeweiligen Arbeitsplatz ange-
konzentrieren können. Bei Bedarf erhalten Sie über Ihren PC Zugriff auf die Daten
passt sind.
Ihrer Tankstation. Sie können Tankdruck, Füllstand, die Verbrauchsentwicklung
über einen bestimmten Zeitraum abrufen, Monats- oder Quartalsverbräuche ver-
gleichen, Lieferscheine abrufen und vieles mehr.
Vorteile der Fernüberwachung
· A utomatische Überwachung der Tankstation durch Carbagas
· Immer genügend Gas zur Verfügung
· M öglichkeit für zusätzliche kundenspezifische Datenerfassung
· S ämtliche Tankdaten abrufbereit und zentral gespeichertLASAL ™
Hauptsitz Regionalzentren
Carbagas AG Bern
Hofgut
3073 Gümligen
Waldeggstrasse 38
3097 Liebefeld-Bern
Gase für die Lasertechnologie
Tel. 031 950 50 50 Tel. 031 978 78 78
Fax 031 950 50 51 Fax 031 978 78 01
info@carbagas.ch
Basel
www.carbagas.ch Kohlenstrasse 40
4013 Basel
Tel. 061 386 45 45
Fax 061 386 45 00
Zürich
Klotenerstrasse 20
8153 Rümlang
Tel. 044 818 87 00
Fax 044 817 17 78
Lausanne
Rue du Grand-Pré 4
1000 Lausanne 16
Tel. 021 621 11 11
Fax 021 621 11 12
Carbagas ist ein Unternehmen der Air Liquide-Gruppe, dem Weltmarktführer bei Gasen für Industrie, Medizin und Umweltschutz. Air Liquide ist mit 42 300 Mitarbeitern in 80 Ländern
präsent. Sauerstoff, Stickstoff, Wasserstoff und Edelgase stehen im Zentrum der Aktivitäten von Air Liquide seit der Gründung im Jahr 1902. Air Liquide nutzt diese Moleküle
zur kontinuierlichen Weiterentwicklung seines Geschäfts, um den Herausforderungen heutiger und zukünftiger Märkte vorausschauend zu begegnen. Der Konzern ist innovativ, um
Fortschritt, dynamisches Wachstum und kontinuierliche Leistung sicherzustellen.Sie können auch lesen


