Prozessverfahren für die Produktion von ESL-Milch - GEA TDS GmbH Process Engineering
←
→
Transkription von Seiteninhalten
Wenn Ihr Browser die Seite nicht korrekt rendert, bitte, lesen Sie den Inhalt der Seite unten
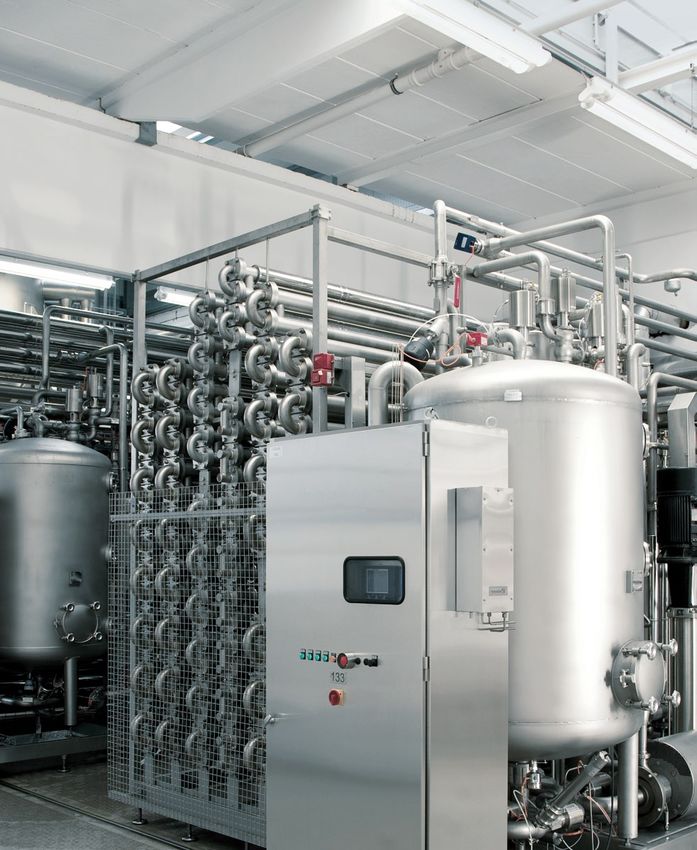
Prozessverfahren für die
Produktion von ESL-Milch
     Innovativer Anlagenbau –
     Quality in Line.

Process Engineering
GEA TDS GmbH
Höchste hygienische Ansprüche an
… sind die Basis für eine Frischmilch mit verlängerter Haltbar-
längere Haltbarkeit von Frisch keit wird auch als ESL-Milch (Extended
Shelf Life-Milch) bezeichnet. Eine
milch.
genaue Definition hinsichtlich der
Bezeichnung und Haltbarkeit für den
Begriff ESL-Milch gibt es bisher nicht.
GEA TDS hat folgende Definition
für ESL-Milch festgelegt:
ESL-Milch ist eine Milch mit einer
Haltbarkeit von mindestens 21 Tagen
bei Lagerungstemperaturen von
≤ 8° C. Sensorisch ist im Vergleich zur
herkömmlichen Frischmilch (Haltbar-
keit 6–12 Tage) keine oder nahezu
keine qualitative Einbuße feststellbar.
Die ESL-Milch soll hier nicht nur als
das Produkt mit der längeren Haltbar-
keit verstanden werden, sondern sie
ist auch ein Synonym für den hohen
hygienischen Standard einer komplet-
ten Prozesstechnik.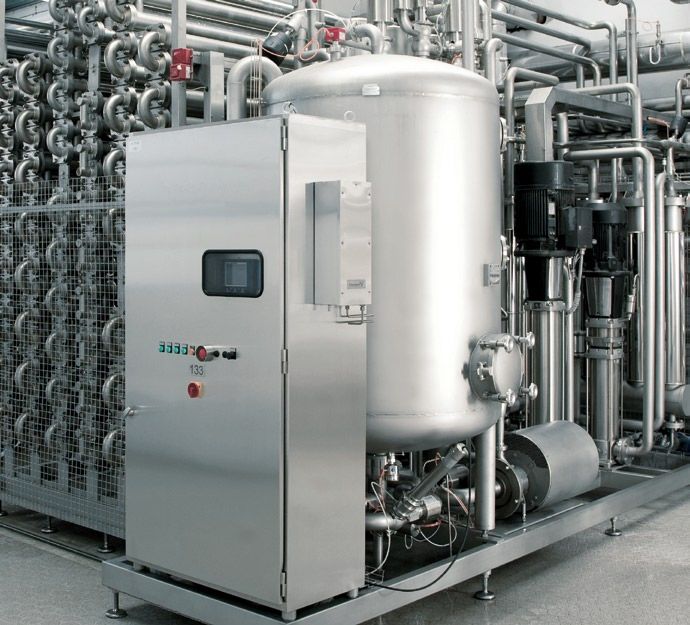
die Prozesstechnik …
In der Tabelle sind die haltbarkeitsver-
Haltbarkeit von ESL-Milch
längernden Faktoren zur Herstellung
von ESL-Milch dargestellt. Allgemeine Faktoren Keimreduktionsverfahren
Die erste Spalte zeigt die allgemeinen Rohmilch Direkte Erhitzung
Faktoren auf, wie Anforderungen an Prozesstechnik Indirekte Erhitzung mit Röhren
die Rohmilchqualität, die Prozess- und Verpackungstechnik Modifizierter Pasteur
Verpackungstechnik sowie die Einhal- Einhaltung der Kühlkette Mikrofiltration
tung der Kühlkette. Tiefenfiltration
Keimreduktionsverfahren, die im
Vergleich zur herkömmlichen Pasteu-
risation einen weiteren Teil der über
lebenden Keime abtöten, werden in der
zweiten Spalte aufgeführt.
Auf der folgenden Seite werden zu
nächst die allgemeinen Faktoren der
ersten Spalte diskutiert. Anschließend
werden die speziellen Verfahrens
konzepte zur Keimreduktion einzeln
vorgestellt.
2 3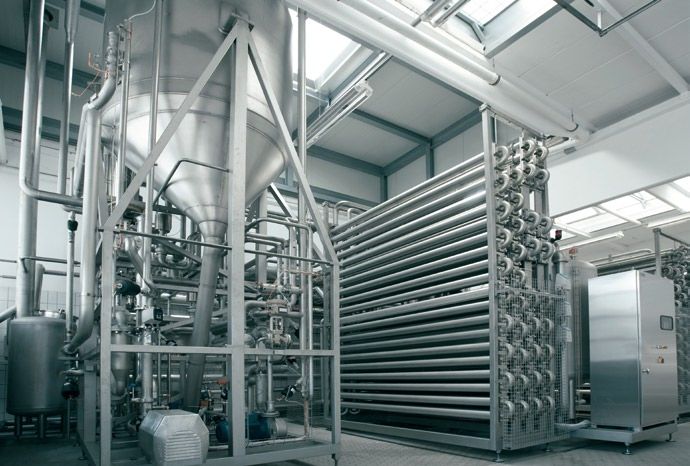
Allgemeine haltbarkeitsverlängern
Rohmilchqualität, Prozess- Rohmilchqualität:
und Verpackungstechnik Eine möglichst niedrige Ausgangs-
keimzahl in der Rohmilch ist zur Her-
sowie Kühlkette gehören zu
stellung von ESL-Milch zu empfehlen.
den allgemeinen Faktoren, Ein Keimgehalt von 100.000 kbE sollte
die die Haltbarkeit der ESL- dabei nicht überschritten werden.
Milch beeinflussen.
Prozesstechnik:
Je nach Ausführung der Anlage kann
eine weitere Anreicherung bzw. ein
weiteres Wachstum von Keimen in
der Milch vermieden werden. In der
Prozessstandards
Tabelle „Prozessstandards“ werden die
Kategorie Ventiltechnik Tanklager Abfülltechnik Mögliche Haltbar- Anlagenausführungen in die Katego-
ausführung keiten bei 8° C
rien: Standard, Clean, Ultra-Clean und
Standard Standard Ohne Luftüber Standard-Anlage 10 Tage
ventiltechnik lagerung Aseptik eingeteilt. Eine Haltbarkeit der
Clean Standardventil Drucklose Tanks Geschlossene 14 Tage Frischmilch von 10–12 Tagen ist mit
technik mit Sterilluft Anlage Sterilluft
überlagerung über dem Füllorgan der Ausführung Standard und Clean
Ultra-Clean Spezielle Sitzven Drucklose Tanks Geschlossene > 21 Tage gegeben. Der Produktionsprozess der
tile oder Doppel mit Sterilluft Anlage, Sterilluft
ESL-Milch ist den Kategorien Ultra-
sitzventile überlagerung über dem Füllorgan
und Verpackungs Clean oder Aseptik zugeordnet.
mitteldekonta
mination
Aseptik Sterilventile Drucküberlagerte Aseptik-Anlage Bis 30 Tage Im Ultra-Clean-Bereich werden spezi-
Steriltanks
elle Sitz- oder Doppelsitzventile einge-
setzt. Neben einer einwandfreien Rei-
nigung ist auch eine Sterilisation der
Erhitzeranlage sowie eine Heißwasser-
desinfektion bei Temperaturen von
95°–115° C oder eine Dampfsterilisation
der nachgeschalteten Produktwege
notwendig. Im Anschluss an die Heiß-
wasserdesinfektion oder die Dampf
sterilisation werden die produktführen
den Rohrleitungen mit Sterilluft
beaufschlagt. Hierdurch wird eine
nde Faktoren
Rekontamination über die Atmosphä- em und dekontaminiertem Verpa- weitere Produktkriterien bei der Her-
re vermieden. Es werden Haltbarkeiten ckungsmaterial. Beschädigungen am stellung und werden als Qualitätspara-
von ca. > 21 Tagen realisiert. Verpackungsmaterial reduzieren die meter im Vergleich zur pasteurisierten
Haltbarkeit des Produktes drastisch. Frischmilch verwendet. Nachstehend
Der Einsatz von Sterilventilen sowie Mittels Wasserstoffperoxid und Heiß- werden die Qualitätsparameter Lactu-
eine Heißwassersterilisation bei luft werden die Kartons vor der Befül- lose und β-Lactoglobulin erläutert.
> 135° C oder eine Dampfsterilisation lung sterilisiert. Des Weiteren sind die
und eine anschließende Sterilluftüber- Anforderungen hinsichtlich der Verpa- Lactulose ist in unbehandelter Milch
lagerung der Produktleitungen führen ckungsstabilität gestiegen. Aufgrund nicht nachweisbar und wird während
im aseptischen Prozess zu Haltbarkei- der längeren Haltbarkeit unterliegt das der Wärmebehandlung aus Lactose
ten von ca. 30 Tagen. Material längeren Lagerungszeiten in gebildet. Daher wird der Gehalt von
kalten und feuchten Kühlräumen. Lactulose in der Milch als chemischer
Hitzeindikator gewertet. Der Lactulose-
Verpackungstechnik: gehalt von pasteurisierter Frischmilch
Im gesamten Produktionsprozess hat Einhaltung der Kühlkette: beträgt ca. 10 mg/kg.
die Qualität der Abfülltechnik und der Eine Temperatur von < 8° C bis zum
Verpackung den wesentlichsten Ein- Verzehrdatum muss während der Der Gehalt von β-Lactoglobulin in nicht
fluss auf die Vermeidung von Rekon- Lagerung und des Transportes ein- erhitzter Milch beträgt ca. 3.500 mg/l.
tamination im Endprodukt. Die Steril- gehalten werden. Als Qualitätsindikator wird der Rest-
luftüberlagerung der Füllorgane oder gehalt von β-Lactoglobulin in nativer
einer Aseptik-Abfüllmaschine haben Die hohen Produktanforderungen Form nach der Erhitzung angegeben.
sich als Grundanforderungen zur Her- werden nicht nur in der Haltbarkeit Der β-Lactoglobulin-Gehalt in
stellung von ESL-Milch auf dem Markt der ESL-Milch definiert. Die sensori- pasteurisierter Frischmilch beträgt
etabliert. Ein wesentlicher Aspekt ist sche Prüfung sowie der Gehalt von ca. > 3.100 mg/l.
die Verwendung von einwandfrei- Lactulose und β-Lactoglobulin sind
4 5
Keimreduktionsverfahren …
… die einen weiteren Teil der Auf den folgenden Seiten werden die Erhitzungsverfahren
überlebenden Keime abtöten Keimreduktionsverfahren vorgestellt, 1. Direkte Erhitzung
die in Erhitzungsverfahren und Filtra- 2. Indirekte Erhitzung mit Röhren
und somit zur Haltbarkeits
tionsverfahren eingeteilt sind. 3. Modifizierter Pasteur
verlängerung führen.
Filtrationsverfahren
4. Mikrofiltration
5. Tiefenfiltration
Direkte Erhitzung
Zur Herstellung von ESL-Milch Blockdiagramm für Prozessvarianten zur Direkterhitzung
werden die zwei folgenden ESL-Inline-Direkterhitzung ESL-Inline-Direkterhitzung
Prozessverfahren mit der direk Rohmilchlager Rohmilch ca. 5° C Rohmilchlager Rohmilch ca. 5° C
ten Erhitzung eingesetzt: ESL- Thermisieren und Standardisieren Wärmetauscher I
Anwärmung auf ca. 55° C
Direkterhitzungsanlage und ESL- Vorstapeltanklager – Über-
standardisierte und wärme schuss- Reinigen und Entrahmen
Inline-Direkterhitzungsanlage. behandelte Milch ca. 5° C rahm
Wärmetauscher I Wärmetauscher II
Anwärmung auf ca. 55° C Anwärmung auf ca. 70°–85° C
Das Ausgangsprodukt der ESL-Direkt- Wärmetauscher II Hocherhitzen auf max. 127° C
Anwärmung auf ca. 70°–85° C Bereich der
erhitzungsanlage ist eine standardi ESL-Inline-
Heißhaltung ca. 3 s
Direkt
sierte und wärmebehandelte Milch. Hocherhitzen auf max. 127° C
erhitzungs Flashkühlung auf 70°–85° C
Heißhaltung ca. 3 s
Für die Inline-Direkterhitzungsanlage anlage
Bereich der Wärmetauscher III
wird Rohmilch verwendet, die in der Flashkühlung auf 70°–85° C Abkühlung auf ca. 70° C
ESL-Direkt
erhitzungs
Erhitzungsanlage separiert und stan- anlage Wärmetauscher III Homogenisieren bei ca. 70° C
Abkühlung auf ca. 70° C
dardisiert wird.
Wärmetauscher IV
Homogenisieren bei ca. 70° C Abkühlung auf ca. 20° C
Wärmetauscher IV Wärmetauscher V
Abkühlung auf ca. 20° C Kühlung auf 5° C
Verfahrensablauf der ESL-Direkt-
erhitzungsanlage Wärmetauscher V Lagerung
Kühlung auf 5° C
Die Rohmilch wird im Thermiseur Abfüllung
Lagerung
standardisiert und erhitzt. In einem
Vorstapeltanklager wird die Milch zur Abfüllung
weiteren Bearbeitung bereitgestellt. In
der ESL-Direkterhitzungsanlage wird
das Produkt zunächst auf 70°–85° C
angewärmt und anschließend mittels
direktem Dampf auf max. 127° C Verfahrensablauf der ESL-Inline- die Milch aus dem Behälter in einen
erhitzt. Für ca. drei Sekunden durch- Direkterhitzungsanlage Wärmetauscher zur weiteren Anwär-
läuft die Milch den Heißhalter und Aus dem Rohmilchtanklager wird die mung auf 70°–85° C. Mittels direkter
wird im Flashkühler auf 70°–85° C Milch der ESL-Inline-Direkterhitzungs- Dampfeinwirkung wird das Produkt
abgekühlt. Für ein gut stabilisiertes anlage zugeführt. Das Produkt wird auf max. 127° C erhitzt und für ca. 3
Produkt ist eine aseptische Homoge auf eine Temperatur von ca. 55° C Sekunden heißgehalten. Im Flashküh-
nisierung im Temperaturbereich von angewärmt, gereinigt und separiert. ler wird die Milch auf ca. 70°–85° C
ca. 70° C erforderlich. Üblicherweise Eine optimale Entrahmungsschärfe gekühlt. Zur Produktstabilisierung ist
wird das Produkt durch regenerativen ist bei dieser Temperatur gegeben. Der eine aseptische Homogenisierung im
und indirekten Wärmeaustausch wei- benötigte Rahm zur Fettgehaltsstan- Temperaturbereich von ca. 70° C not-
ter abgekühlt und zur Abfüllung in dardisierung wird der Magermilchpha- wendig. Im regenerativen und indirek-
Abfülltanks bei ca. ≤ 5° C bereitgestellt. se zudosiert. Die standardisierte Milch ten Wärmeaustausch wird das Produkt
wird im Anschluss an den Separator weiter abgekühlt und zur Abfüllung in
entgast. Im Entgasungsgefäß werden einem Tanklager bei ca. 5° C gelagert.
Durchflussschwankungen während Der schematische Prozessablauf der
der Teilentschlammung des Separators ESL-Inline-Direkterhitzungsanlage ist
abgefangen. Eine Positivpumpe fördert nachfolgend dargestellt.
Schematischer Prozessverlauf einer ESL-Inline-Direkterhitzungsanlage
Dampf Eis- Eis- Kondensat
wasser-VL wasser-RL
CIS TIC TIC
Tanklager
PIC TI
WA 5 WA 4 Kühlwasser-VL WA 3
TIC
Dampf Dampf
Kühlwasser-VL
Kondensat Kühlwasser-RL
Kühlwasser-RL
Kühlwasser-RL Dampf Flashkühler
Dampf
Kühlwasser-VL Kondensat Kühl-
PIC
wasser-
CIS TIC TIC TIC RL Kühl-
Roh-
milch wasser-
Dampf- VL
WA 1 WA 2 injektion PIS
Dampf Kühl- LIC
Standardisiereinheit wasser-
RL Brüden
Kühl
wasser-
VL
Kondensat Überschussrahm Magermilch
PIS
Rahm
LIC Brüden
Standardisierte Milch
Rohmilch
6 7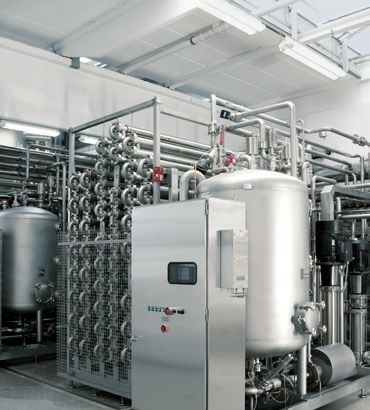
Direkte Erhitzung
Bei den direkten Verfahren beträgt Durch die sehr kurzen Verweilzeiten
der Gehalt von Lactulose in der Milch in den temperatursensitiven Zonen
gewöhnlich < 25 mg/kg und von oberhalb von 80° C ergeben sich lange
β-Lactoglobulin > 1.600 mg/l. Standzeiten der direkten Erhitzungs-
anlage von etwa zwölf Stunden. Auf-
Die angegebenen Werte beziehen sich grund dieser extrem kurzen Aufheiz-
auf eine ESL-Inline-Direkterhitzungs- und Abkühlzeiten bei einer hohen
anlage mit einem β-Lactoglobulin-Aus Erhitzungstemperatur birgt das direk-
gangsgehalt in der Rohmilch von ca. te Verfahren den Vorteil einer hohen
3.500 mg/l. Produktqualität. Verkostungen haben
gezeigt, dass das Produkt organolep-
tisch nahezu vergleichbar mit der her-
kömmlichen pasteurisierten Frisch-
milch ist.
Direkte Erhitzungsanlage. Die Darstellung zeigt Röhrenmodule und Flashkühler.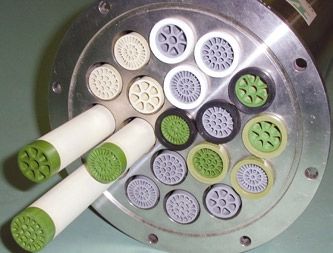
Indirekte Erhitzung
Folgende Prozessvarianten der Eine im Fettgehalt eingestellte und
indirekten Erhitzung zur Her- erhitzte Milch wird in einer ESL-
Indirekterhitzungsanlage verarbeitet.
stellung von ESL-Milch werden
Rohmilch dagegen wird für die Inline-
eingesetzt: ESL-Indirekterhit Indirekterhitzungsanlage verwendet,
zungsanlage und ESL-Inline- die im Prozess standardisiert und
Indirekterhitzungsanlage. wärmebehandelt wird.
Blockdiagramm für Prozessvarianten zur Indirekterhitzung
ESL-Indirekterhitzung ESL-Inline-Indirekterhitzung
Rohmilchlager Rohmilch ca. 5° C Rohmilchlager Rohmilch ca. 5° C
Thermisieren und Standardisieren Wärmetauscher I
Anwärmung auf ca. 55° C
Vorstapeltanklager – Über-
standardisierte und wärme schuss- Reinigen und Entrahmen
behandelte Milch ca. 5° C rahm
Wärmetauscher I Entgaser
Anwärmung auf ca. 70° C
Homogenisierung
Homogenisierung
Bereich der
ESL-Inline- Wärmetauscher II
Wärmetauscher II Indirekt Anwärmung auf ca. 103° C
Anwärmung auf ca. 103° C erhitzungs
Bereich der anlage Hocherhitzen auf max. 125° C
ESL-Indirekt Hocherhitzen auf max. 125° C Heißhaltung ca. 2 s
erhitzungs Heißhaltung ca. 2 s
anlage Wärmetauscher III
Wärmetauscher III Abkühlung auf ca. 80° C
Abkühlung auf ca. 80° C
Wärmetauscher IV
Wärmetauscher IV Abkühlung auf ca. 25° C
Abkühlung auf ca. 25° C
Wärmetauscher V
Wärmetauscher V Abkühlung auf 5° C
Kühlung auf 5° C
Lagerung
Lagerung
Abfüllung
Abfüllung
8 9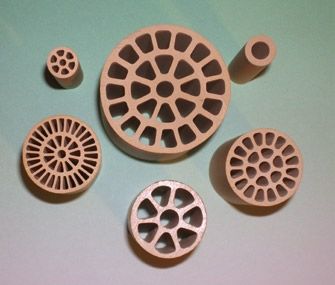
Indirekte Erhitzung
Verfahrensablauf der ESL-Indirekt- Anschließend wird das Produkt im
erhitzungsanlage regenerativen Wärmeaustausch auf
Wie im Blockdiagramm dargestellt, ca. 103° C angewärmt und in der
wird die Rohmilch in einem Ther- Erhitzerabteilung auf 125° C erhitzt.
miseur zunächst standardisiert und Für ca. zwei Sekunden durchläuft
erhitzt. Aus einem Vorstapeltanklager das Medium den Heißhalter. In den
wird das Produkt der ESL-Indirekter- folgenden Wärmetauscherabteilun-
hitzungsanlage zugeführt. Im regene- gen wird die Milch abgekühlt und
rativen Wärmeaustausch von Produkt in einem Abfülltank bei ca. 5° C zur
auf Wasser wird die Milch zunächst Abfüllung bereitgestellt.
auf 70° C erwärmt und homogenisiert.
Schematischer Prozessverlauf einer ESL-Inline-Indirekterhitzungsanlage
Dampf Eis- Eis- Kondensat
wasser- wasser-
VL RL
CIS TIC TIC TIC
Tanklager
Kühlwasser-RL
WA 5 WA 4 WA 3
Dampf
Kühlwasser-VL Kondensat Dampf
Kühlwasser-VL
Kühlwasser-RL Kondensat
Kühlwasser-VL
Kühlwasser-RL
TIC
Roh- CIS TIC
milch
WA 1 WA 2 Erhitzer
Dampf Dampf
Standardisiereinheit Kühl-
wasser-
VL
Kühlwasser-
Überschussrahm RL
Kondensat Kondensat
PIS PIS
LIC
Magermilch
Rahm
Standardisierte Milch
Brüden RohmilchVerfahrensablauf der ESL-Inline- Die ESL-Inline-Indirekterhitzungsan- Der Wärmerückgewinn beträgt ca.
Indirekterhitzungsanlage lage ist eine Alternative zur ESL-Inline- 81 Prozent und ist im Gegensatz zur
Die Rohmilch wird in der ersten Röh- Direkterhitzung. Die indirekte Anla- direkten Anlage deutlich höher. Hier-
renabteilung auf Separationstempe- ge ist verfahrenstechnisch wesentlich aus resultieren hohe Energieeinsparun-
ratur angewärmt, gereinigt und ent- weniger anspruchsvoll und die Inves- gen über die Anlagenlaufzeit. Dieser
rahmt. Die eingestellte Milch wird titionskosten sowie die Betriebskosten hohe Wärmerückgewinn wird durch
nach der Standardisierung des Fett- sind deutlich niedriger. den Einsatz von speziell oberf lächen
gehaltes homogenisiert. Für einen behandelten Röhren erzielt. Es erge-
kontinuierlichen Durchfluss im Röh- Der Lactulose-Wert beträgt ca. 32 mg/ ben sich Standzeiten bis zu zehn
renerhitzer wird ein Pufferbehälter kg und der β-Lactoglobulin-Wert ca. Stunden.
zwischen Separator und Wiederein- 1.000 mg/l. Das Produkt ist sensorisch
tritt in den Röhrenwärmetauscher ein- aus Konsumentensicht mit der direkt
gesetzt. Der Pufferbehälter übernimmt erhitzten ESL-Milch durchaus ver-
zusätzlich die Funktion eines Entga- gleichbar.
sungsgefäßes, der den Luftgehalt im
Produkt minimiert. Ein niedriger Luft-
gehalt in der Milch verbessert die Pro-
duktqualität und verringert die Ansatz-
bildung in der Erhitzungsanlage und
erhöht somit die Standzeit. Das Pro-
dukt wird im regenerativen Wärme-
austausch auf ca. 103° C angewärmt. In
der Erhitzerabteilung wird das Medi-
um auf 125° C erhitzt und für ca. zwei
Sekunden heißgehalten. In den folgen-
den Wärmetauscherabteilungen wird
die Milch abgekühlt und in einem Pro-
zesstank bei ca. 5° C zur Abfüllung
bereitgestellt. Nebenstehend wird der
schematische Prozessverlauf verdeut-
licht.
Indirekte Erhitzungsanlage
10 11Modifizierter Pasteur
Der modifizierte Pasteur ist Ein konventioneller Milchpasteur wird Verfahrensablauf des modifizierten
ein Verfahrenskonzept, das von zusätzlich mit einem Röhrenpaket aus- Pasteurs
gerüstet, der die Milch von 74° C auf Die Rohmilch wird aus dem Rohmilch-
GEA TDS entwickelt wurde.
125° C erhitzt und wieder auf ca. 74° C tanklager über eine Pumpe zum
kühlt. Ohne Weiteres kann ein schon Milcherhitzer gefördert. Entsprechend
bestehender Milchpasteur um die Röh- dem konventionellen Verfahren wird
renmodule erweitert werden. das Produkt nach der ersten Platten-
wärmetauschereinheit gereinigt und
entrahmt. Der benötigte Rahm zur
Blockdiagramm zum Prozessablauf des
modifizierten Pasteurs Fettgehalt-Standardisierung wird im
Teilstrom homogenisiert. Zur Pro-
Rohmilchlager Rohmilch ca. 5° C duktentgasung und zur Einhaltung
Plattenwärmetauscher eines kontinuierlichen Durchflusses
Abteilung I
Anwärmung auf ca. 55° C
während der Teilentschlammung des
Separators muss der Pasteur zusätz-
Überschussrahm Reinigen und Entrahmen
lich mit einem Entgasungsgefäß aus-
Homogenisieren gerüstet werden. Die standardisierte
Milch wird im Plattenwärmetauscher
Entgaser auf 74° C angewärmt.
Plattenwärmetauscher
Abteilung II
Anwärmung auf ca. 69° C
Bereich Erhitzerabteilung
des Röhren- Anwärmung auf 74° C
modules beim
modifizierten Wärmetauscher I
Pasteur Anwärmung auf ca. 108° C
Hocherhitzen auf max. 125° C
Heißhaltung ca. 2 s
Wärmetauscher II
Abkühlung auf 74° C
Plattenwärmetauscher
Abteilung II
Anwärmung auf ca. 57° C
Plattenwärmetauscher
Abteilung I
Abkühlung auf ca. 8° C
Kühlung auf 5° C
Lagerung
Abfüllung Modifizierter PasteurNach der Erhitzerabteilung wird die Der modifizierte Pasteur ist ein Verfah- und Reinigung wird das Röhren-
Milch in einem Röhrenwärmetau- ren nach dem Prinzip der indirekten modul mit dem Pasteur bei ca. 127 °C
scher auf ca. 108° C und anschlie- Erhitzung. Die Erweiterung eines vor- sterilisiert.
ßend in der folgenden Erhitzerabtei- handenen Erhitzers um die Röhrenmo-
lung auf 125° C erhitzt. Für ca. zwei dule ist kostengünstiger im Vergleich Dieses – mit Abstand preisgünstigste –
Sekunden wird das Medium heiß- zu einer neuen Indirekt-Erhitzungs- Verfahren ist anwendbar, wenn eine Pas-
gehalten. Im regenerativen Wärme- anlage. Im Schema sind die Anlagen- teurisierungsanlage schon vorhanden ist.
austausch von Produkt gegen Was- erweiterungen am konventionellen
ser wird die Milch wieder auf 74° C Pasteur grau hinterlegt. Neben den Der modifizierte Pasteur wird mit spe-
gekühlt und verlässt die Röhrenwär- Röhrenmodulen und dem Entgasungs- ziell oberflächenbehandelten Röhren
metauscherabteilung. Die weitere gefäß muss der Pasteur auch noch um ausgerüstet. Hierdurch wird ein Wär-
Abkühlung erfolgt im Rücklauf der einen Sterilwasserkreislauf erweitert merückgewinn von bis zu 81 Prozent
Plattenwärmetauscherabteilungen werden, der nicht in der Abbildung mit Standzeiten von ebenfalls bis zu
auf ca. 5° C. dargestellt ist. Nach der Produktion zehn Stunden erreicht.
Schematischer Prozessverlauf eines modifizierten Pasteurs
CIS TIC PIC TIC
Tanklager
WA 2
Dampf Dampf
Kühl- Kondensat
wasser-
Kühler WA 1 WA 2 Erhitzer Konden- VL Kühlwasser-RL
sat
Eiswasser-VL
Eiswasser-RL
TIC TIC
Roh-
milch
CIS WA 2 Erhitzer
Dampf TIC
Standardisiereinheit Dampf
Kühl-
wasser-VL
Kondensat Überschussrahm Kühlwasser-
RL Kondensat
PIS
LIC
PIC
Magermilch
Rahm Brüden Erweiterter
Standardisierte Milch Anlagenbereich
Rohmilch
12 13Mikrofiltration
Für das Verfahren der Mikro- Es handelt sich hierbei um eine
filtration werden Keramik- Cross-Flow Filtration bei der keim
armes Permeat und keimreiches Reten-
membranen mit einer Poren-
tat entsteht. Das Keimkonzentrat wird
größe von 0,8 µm bis 1,4 µm 20-fach oder 100- bis 200-fach aufkon-
verwendet. Die Keimrück zentriert. Bei einer 20-fachen Aufkon-
haltung beträgt mehr als zentrierung wird das Retentat hoch-
erhitzt und dem Permeat zugeführt.
99,5 Prozent.
100- bis 200-fach konzentriertes Reten-
tat wird nicht weiter zur Herstellung
von ESL-Milch verwendet.
Blockdiagramm zum Prozessablauf der
Mikrofiltration
Rohmilchlager Rohmilch ca. 5° C
Plattenwärmetauscher
Abteilung I
Anwärmung auf ca. 55° C
Über-
Reinigen und Entrahmen schussrahm
Keim-
konzentrat
Hocherhitzen auf
Mikrofiltration 90°–110° C
Heißhaltung
Bereich der Mikrofiltration für ca. 4–6 s
Homogenisieren
Plattenwärmetauscher
Abteilung II
Anwärmung auf ca. 69° C
Erhitzerabteilung
Anwärmung auf 74° C
Heißhaltung
Plattenwärmetauscher
Abteilung II
Anwärmung auf ca. 57° C
Plattenwärmetauscher
Abteilung I
Anwärmung auf ca. 8° C
Kühlung auf 5° C
Lagerung
AbfüllungVerfahrensablauf zur Mikrofiltration und Verfahrensschema verdeutlichen
In der ersten Wärmetauscherabtei- den Prozessverlauf.
lung des Milcherhitzers wird die
Rohmilch angewärmt und anschlie- Eine Keramikmembraneinheit besteht
ßend im Separator gereinigt und ent- aus dem Modulgehäuse und der Kera-
rahmt. Die Magermilch wird auf Fil mikmembran. Nachstehend sind Kera-
trationstemperatur angewärmt und mikmembranen dargestellt, wie sie für
mikrofiltriert. Der benötigte Rahm die Herstellung von ESL-Milch verwen-
zur Fettgehaltseinstellung wird det werden. Die Filteranlage wird mit
zusammen mit dem entstehenden konfektionierten alkalischen und sau-
Retentat aus der Mikrofiltration bei ren Reinigungsmitteln gereinigt. Das
ca. 90°–110° C für vier bis sechs Sekun Reinigungsmittel wird in den Vorlauf
den hocherhitzt. Nach der Hocherhit- der Anlage dosiert. Die Flüssigkeit wird
zung wird der Rahm im Teilstrom nach Abschluss der Reinigung verwor- Mikrofiltrationsanlage
homogenisiert. Die standardisierte fen. Vor Produktionsbeginn werden
Milch wird im Milcherhitzer pasteuri- die Rohrleitungen und die Membranen
siert, anschließend auf 5°–6° C gekühlt der Mikrofiltrationsanlage mit Dampf
und im Abfülltanklager zur Abfül- sterilisiert.
lung bereitgestellt. Blockdiagramm
Darstellung von Keramikmembranen
14 15Mikrofiltration
Die Einbindung einer Filteranlage ist Vorteil der Membranverfahren ist β-Lactoglobulin-Wert von ca. 2.500 mg/l.
in eine bestehende Milcherhitzerlinie die geringe thermische Produktbelas- Das Produkt hat direkt nach der Produk
möglich. Die Investitionskosten für tung. Die Milch wird bei 74° C und der tion bis zum Verfallsdatum einen ein-
eine Mikrofiltrationsanlage bei einem Rahm zusammen mit dem Retentat heitlich, sehr guten Geschmack, der
vorhandenen Pasteur, einem Separa- bei 90°–110° C erhitzt. Im Vergleich zu sich von der herkömmlichen Frisch-
tor und einer Standardisiereinrichtung den thermischen Verfahrenskonzepten milch praktisch nicht unterscheiden
sind im Vergleich zu einer direkten resultiert ein geringerer Lactulose- lässt.
Anlage nahezu identisch. Wert von 17 mg/kg und ein höherer
Schematischer Prozessverlauf einer Mikrofiltrationsanlage
TIC TIC
Stand. Milch
Dampf
Kühler WA 1 WA 2 Erhitzer Kondensat
TIC
Eiswasser-VL
Eiswasser-RL
PIC
Rohmilch
TIC
Standardisiereinheit
Überschussrahm
Rahmerhitzer
90–110°C
4–6 s
Rahm Rahm/Retentat
Magermilch Permeat
Standardisierte Milch Retentat
RohmilchTiefenfiltration
Das Verfahren der Tiefenfil und anschließend standardisiert. Im
tration zur Herstellung von Wärmetauscher 2 wird das Produkt
weiter angewärmt und schließlich
ESL-Milch ist ein von den Firmen
auf 74° C erhitzt. Für 15–30 Sekunden
E. Begerow GmbH & Co und durchläuft das Medium den Heißhal-
GEA TDS GmbH entwickeltes ter. Im Rücklauf des Plattenwärme-
und patentiertes Verfahren. tauschers wird die Milch gekühlt und
bei ca. 5° C in einem Tanklager vorge
stapelt und zur Abfüllung bereitge-
In der Getränkeindustrie wurde das stellt.
Verfahren ursprünglich eingesetzt,
und es realisiert auch in der Milchin- Im Gegensatz zur Membranfiltration
dustrie Keimrückhalteraten von > 99 lagern sich die Teilchen nicht auf der
Prozent. Da es sich hier um eine „Dead Membranoberfläche ab, sondern wer-
End“ Tiefenfiltration handelt, entsteht den im Filter zurückgehalten.
kein Retentat bzw. Keimkonzentrat.
Blockdiagramm zum Prozess-
ablauf der Tiefenfiltration
Verfahrensablauf zur Tiefenfiltration
Wie im Blockdiagramm dargestellt,
Rohmilchlager Rohmilch ca. 5° C
wird die Rohmilch im Erhitzer in der
Plattenwärmetauscher
ersten Wärmetauscherabteilung ange- Abteilung I
Anwärmung auf ca. 55° C
wärmt, in einem Separator gereinigt Über-
schussrahm
und entrahmt. Zur Fettgehaltseinstel Reinigen und Entrahmen
lung wird der benötigte Rahm hoch- Hocherhitzen auf
Tiefenfiltration 90°–110° C
erhitzt und homogenisiert. Die Mager- Heißhaltung
für ca. 4–6 s
milch wird nach dem Separator filtriert Bereich der Tiefenfiltration
Homogenisieren
Plattenwärmetauscher
Abteilung II
Anwärmung auf ca. 69° C
Erhitzerabteilung
Anwärmung auf 74° C
Heißhaltung
Plattenwärmetauscher
Abteilung II
Anwärmung auf ca. 57° C
Plattenwärmetauscher
Abteilung I
Anwärmung auf ca. 8° C
Kühlung auf 5° C
Lagerung
Abfüllung
16 17Tiefenfiltration
Für die Tiefenfiltration wird eine Vor- An und in den Filtern werden keine
filtereinheit und eine Endfiltereinheit Milchbestandteile einbehalten, die eine
verwendet. Jede Filtereinheit besteht nachweisbare Trockenmasseänderung
aus mehreren Polypropylen-Filterker- im Endprodukt zur Folge hätten. Eine
zen. Der Vorfilter hat eine nominale Filtereinheit besteht wie in der neben-
Trenngrenze von 0,3 µm und der End- stehenden Abbildung dargestellt aus
filter von 0,2 µm. Es hat sich gezeigt, dem Gehäusedom, dem Mediumzu-
dass ca. 80 Prozent der Keime durch und -ablauf sowie der Verteilerplatte,
den Vorfilter abgetrennt werden. auf der die einzelnen Filterelemente
gesteckt werden.
Schematischer Prozessverlauf einer Tiefenfiltrationsanlage
Stand. Milch
TIC TIC
Dampf
Kondensat
Kühler WA 1 WA 2 Erhitzer
TIC
Eiswasser-VL
Eiswasser-RL
PIC
Rohmilch
Vorfilter Endfilter
TIC
Standardisiereinheit PIC PIC
PIC
Überschussrahm
Vorfilter Endfilter
Rahmerhitzer PIC
90–110°C
4–6 s
Rahm
Magermilch
Standardisierte Milch
RohmilchDas Produkt gelangt über den Medi- fenfiltrationsanlage bei vorhandener
umzulauf in den Gehäusedom, fließt Milcherhitzerlinie mit Separator und
durch die Filterkerzen und wird als Standardisiereinheit nahezu identisch.
filtrierte Milch über den Mediumab- Es werden Standzeiten von bis zu acht
lauf abgeführt. Der Druckverlust des Stunden erreicht. Hervorzuheben ist,
Mediums je Filtereinheit beträgt dass die thermischen und mechani-
0,10–0,45 Bar. Es wird somit keine wei- schen Belastungen auf das Produkt im
tere Druckerhöhungspumpe zwischen Vergleich zu den anderen aufgeführ-
dem Magermilchaustritt aus dem ten Verfahrenskonzepten bei der Tie-
Separator zur Filteranlage und von der fenfiltration am geringsten sind. Pro-
Filteranlage in die Wärmetauscherab- duktverkostungen haben ergeben, dass
teilung 2 benötigt. das Produkt direkt nach der Produk
tion bis zum Verfallsdatum einen ein-
Tiefenfiltrationsanlage
Die Filteranlage wird mit einer eigenen heitlich sehr guten Geschmack hat, der
CIP-Anlage gereinigt. Die Reinigungs- sich von der traditionellen Frischmilch
anlage besteht aus einem Behälter, nicht unterscheiden lässt.
einer Vorlaufpumpe und den Anbin- Filtergehäuse mit Filterkerze
dungen an die Filteranlage. Als CIP-
Medium wird eine konfektionierte
Lauge und Salpeter- oder Phosphorsäu-
re eingesetzt. Im Anschluss an die Rei-
nigung werden die Gehäusedome und
Rohrleitungen mit Dampf sterilisiert.
Im Vergleich zu einer direkten Anlage
sind die Investitionskosten einer Tie- Gehäuse
dom
Kerzen
filter
Verteiler
platte
Filter Medium
ablauf zulauf
Nicht-filtrierte Milch
Filtrierte Milch
18 19Innovativer Anlagenbau –
Quality in Line.
Weitere Informationen über die GEA TDS Prozess-
technik finden Sie auf den Seiten www.gea-tds.de.
Process Engineering
GEA TDS GmbH
Voss-Straße 11/13 · 31157 Sarstedt
Tel. 05066 990-0 · Fax 05066 990-163
451d-02/09 inform-werbeagentur.de
Am Industriepark 2–10 · 21514 Büchen
Tel. 04155 49-2200 · Fax 04155 49-2724
Kruppstraße 3 · 48683 Ahaus
Tel. 02561 8602-0 · Fax 02561 8602-130
www.gea-tds.de
geatds@geagroup.comSie können auch lesen


